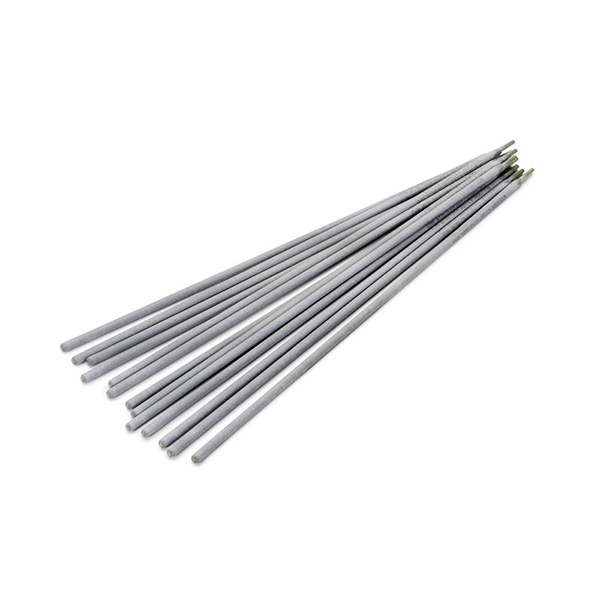
Электрод сварочный вольфрамовый ЭВТ-15 ГОСТ 23949-80
- Марка ЭВТ-15
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
- Марка ЭВТ-15
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Вольфрамовый электрод ЭВТ-15 по ГОСТ 23949-80 — неплавящийся катод для дуговой сварки в защитной среде инертных газов (аргона и гелия), а также для плазменной резки, наплавки и напыления. Марка представляет собой вольфрам с активирующей присадкой двуокиси тория, которая снижает работу выхода электронов и делает горение дуги устойчивее, чем у чистого вольфрама. Компания «ООО "Стилпоинт"» поставляет такие электроды оптом юридическим лицам в Молодечно; уточнить наличие и получить консультацию можно по телефону +375 (29) 863-33-31 или по почте sales@steelpoint.by.
Где раскрывается добавка тория
Ториевая присадка улучшает эмиссионные свойства катода: электрод дольше удерживает заточенную рабочую кромку и стабильно поджигает дугу на постоянном токе прямой полярности. Именно поэтому ЭВТ-15 применяют при сварке ответственных соединений на умеренных и повышенных токах. В то же время двуокись тория придаёт изделию естественную радиоактивность, поэтому на многих участках ему предпочитают лантановые или иттриевые марки. При работе стоит учитывать требования к вентиляции, хранению и утилизации, принятые на конкретном предприятии, — это разумное основание выбрать ЭВТ-15 там, где такие процедуры уже отработаны, либо остановиться на другом активаторе.
Подбор диаметра
Размер электрода определяет допустимый сварочный ток, ширину шва и устойчивость к оплавлению. Для точных работ на малых токах берут тонкие стержни, для сварки металла большей толщины и наплавки — крупные. В каталоге доступны диаметры 0,5; 1; 1,6; 2; 2,5; 3; 4; 5; 6; 8 и 10 мм — размер выбирают под толщину детали, полярность и режим источника питания с учётом таблиц производителя оборудования. Перед установкой торец обычно затачивают на конус с углом 30–60°, чтобы дуга концентрировалась на пятне малого диаметра.
Состояние поверхности и стандарт
По ГОСТ 23949-80 на поверхности электродов не должно быть раковин, трещин, окислов, следов технологических смазок и посторонних включений; допускаются лишь ограниченные риски от шлифования, а овальность и неравномерность диаметра укладываются в предельные отклонения. Стержни должны быть прямыми с ровным торцевым срезом. Марку ЭВТ-15 маркируют красным цветом на торце или боковой поверхности — по этой метке удобно распознавать электроды в цеховой кладовой и не путать их с другими марками.
Критерии выбора и учёт при снабжении
При подборе сверяют марку, диаметр, длину и обозначение стандарта в заявке: этого достаточно, чтобы не получить электрод с другим активатором. Для предприятий Молодечно поставка из «ООО "Стилпоинт"» согласуется под требования закупки — марку, серию размеров и партию; условия и сроки обсуждаются с менеджером. Уточнить спецификацию и оформить заявку можно по телефону +375 (29) 863-33-31 или по адресу sales@steelpoint.by.
Характеристики
- Марка ЭВТ-15
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые