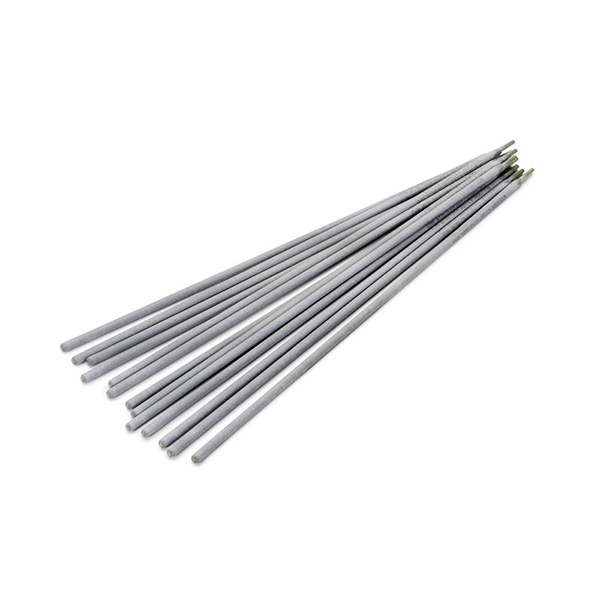
Электрод сварочный вольфрамовый ЭВЛ ГОСТ 23949-80
- Марка ЭВЛ
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
- Марка ЭВЛ
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды марки ЭВЛ — неплавящиеся вольфрамовые стержни с активирующей присадкой оксида лантана, предназначенные для дуговой сварки в среде инертных газов (аргон или гелий), а также для плазменной резки, наплавки и напыления. Такой электрод не расходуется в процессе работы как присадочный материал: дуга горит с его торца, а расплавляется кромка изделия или присадочный пруток. Именно поэтому к самому стержню предъявляются требования по чистоте поверхности, геометрии и стабильности состава — от них зависит устойчивость дуги и ресурс работы.
Что даёт лантановая присадка
По ГОСТ 23949-80 марка ЭВЛ — это вольфрам с присадкой окиси лантана в пределах 1,1–1,4 %; содержание самого вольфрама — не менее 99,95 %, сумма примесей ограничена 0,05 %. Легирование лантаном снижает работу выхода электронов, поэтому поджиг дуги облегчается, а горение остаётся стабильным при меньшем токе, чем у чистого вольфрама. Это практично для тонких швов и ответственных соединений, где нежелателен перегрев металла. Электроды ЭВЛ применяют при сварке на постоянном и переменном токе; для алюминиевых сплавов на переменном токе это распространённое решение.
Сортамент и геометрия
Диаметр электрода выбирается из ряда: 0,5; 1; 1,6; 2; 2,5; 3; 4; 5; 6; 8; 10 мм. Диаметр подбирают под толщину свариваемого металла и рабочий ток: тонкий стержень даёт сосредоточенное пятно нагрева, крупный выдерживает большую токовую нагрузку. По стандарту предельные отклонения по диаметру составляют ±0,1 или ±0,2 мм в зависимости от размера, а непрямолинейность не должна превышать 0,25 % длины — ровный стержень проще выставить в горелке и удерживать дугу в нужной точке. На поверхности не допускаются раковины, трещины, расслоения, окислы и остатки технологических смазок, торцы должны иметь прямой срез без крупных сколов. При приёмке осматривайте стержни: загрязнённый или повреждённый торец ухудшает розжиг и может испортить шов.
На что обратить внимание при выборе
- Соответствие марки и диаметра подтверждается документом о качестве на партию — запрашивайте его при оптовой закупке.
- Для тонких работ берите меньшие диаметры из доступного ряда, для наплавки и больших токов — крупные.
- Проверьте, что выбранный размер и марка подходят под ваш техпроцесс и режимы сварки, а не только под толщину изделия.
- Храните стержни в чистой таре: пыль и масло на поверхности снижают качество соединения.
Компания «ООО "Стилпоинт"» поставляет металлопрокат организациям в Молодечно; вольфрамовые электроды отгружаются партиями под заявку. По вопросам подбора марки и размеров для вашего производства в Молодечно звоните по телефону +375 (29) 863-33-31 или пишите на sales@steelpoint.by — менеджеры помогут сверить требования закупки с сортаментом.
Характеристики
- Марка ЭВЛ
- ГОСТ / ТУ ГОСТ 23949-80
- Назначение Для аргонодуговой сварки
- Материал Вольфрамовые