Электрод сварочный стальной ЦС-1 ГОСТ 10051-75
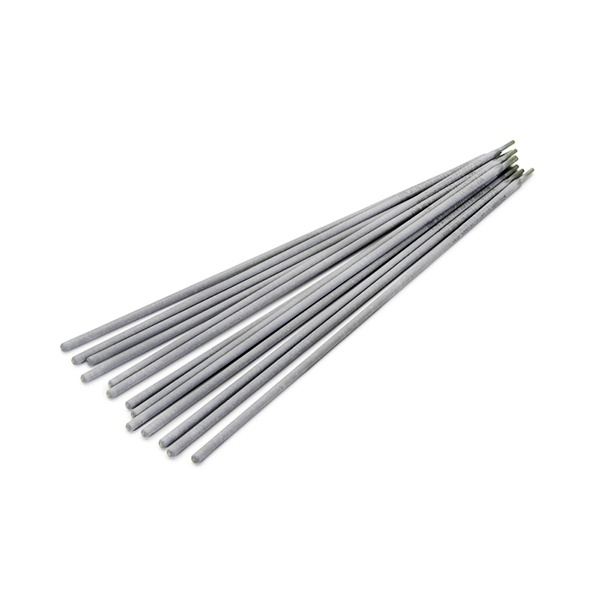
- Марка ЦС-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦС-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды марки ЦС-1 предназначены для ручной дуговой наплавки поверхностных слоёв, которым нужна повышенная стойкость к износу и ударным нагрузкам. Наплавленный металл образует твёрдый рабочий слой, поэтому электроды востребованы при восстановлении и упрочнении быстроизнашивающихся деталей: валов, осей, зубьев, ножей, рабочих органов оборудования. Для задач, где от наплавки требуется именно износостойкость под ударными нагрузками, ЦС-1 — рабочий вариант в линейке наплавочных электродов. Продукция поставляется по ГОСТ 10051-75; по этому стандарту нормируются тип электродов, химический состав и твёрдость наплавленного металла.
Что даёт марка ЦС-1 на практике
По справочным данным, электроды ЦС-1 изготавливаются на основе сормайта №1 и применяются для наплавки деталей из малоуглеродистых и низколегированных сталей с цементированной рабочей поверхностью, а также из углеродистых и легированных сталей с закалённой поверхностью. Наплавку можно выполнять без последующей термической обработки — это удобно при восстановлении деталей на месте, когда термообработка после наплавки недоступна или нежелательна. Твёрдость наплавленного и термически не обработанного металла — HRC 28–54; фактическое значение зависит от режима и условий наплавки.
Режим наплавки и работа с дугой
Наплавку ведут постоянным или переменным током; по справочным данным, при диаметре электрода 5 мм ток составляет 180–225 А, а валик накладывают по возможности короткой дугой. Короткая дуга снижает разбрызгивание и помогает получать более ровный слой. Для меньших диаметров ток подбирают по паспорту конкретной партии и условиям работы: чем меньше сечение электрода, тем ниже рабочий ток.
Выбор диаметра
Электроды доступны диаметром 3, 4 и 5 мм. Диаметр влияет на производительность и глубину проплавления: тонкими электродами удобнее наплавлять небольшие участки и кромки, более толстыми — набирать слой на крупных деталях, где нужен больший объём наплавки за проход. Размер подбирается под толщину детали, требуемую толщину наплавленного слоя и допустимый ток оборудования. Точные режимы для каждого диаметра уточняйте у поставщика или в документации изготовителя.
На что смотреть при закупке
- Соответствие стандарту. Маркировка ГОСТ 10051-75 подтверждает, что электроды относятся к наплавочным для слоёв с особыми свойствами; проверяйте, что в партии указана марка ЦС-1.
- Назначение детали. Уточните, работает ли поверхность преимущественно на абразивный износ либо на удар; для ударных нагрузок с интенсивным износом ЦС-1 применяют по назначению.
- Диаметр под задачу. Берите 3, 4 или 5 мм исходя из размеров детали и возможностей сварочного поста.
- Документы на партию. Для снабжения важны сопроводительные документы и возможность сверить маркировку с заказом.
Компания «ООО "Стилпоинт"» поставляет электроды ЦС-1 организациям в Молодечно. Если нужно подобрать диаметр и объём под конкретный проект, свяжитесь по телефону +375 (29) 863-33-31 или напишите на sales@steelpoint.by — специалисты помогут сориентироваться по номенклатуре и оформлению заказа.
Характеристики
- Марка ЦС-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные