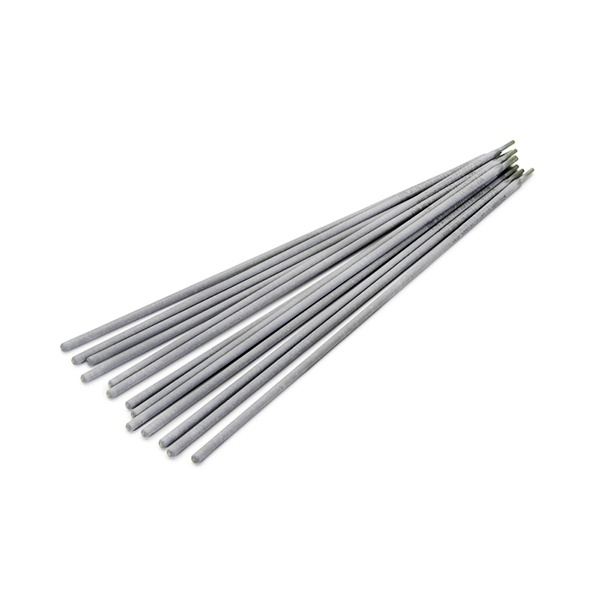
Электрод сварочный стальной ЦН-6М ГОСТ 10051-75
- Марка ЦН-6М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦН-6М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦН-6М предназначены для ручной дуговой наплавки уплотнительных поверхностей трубопроводной арматуры, работающей при высоких давлениях и температурах. Наплавленный слой обладает стойкостью к задиранию и коррозии, поэтому марка востребована при восстановлении уплотнительных колец, шпинделей, штоков, гильз и плунжеров. Продукция соответствует ГОСТ 10051-75, что позволяет использовать её в регламентированных технологических процессах и включать в закупочную документацию.
Особенности применения
Наплавка выполняется постоянным током обратной полярности. Для электродов ЦН-6 и ЦН-6М подслойная наплавка на детали из перлитных сталей может не требоваться — это упрощает технологический процесс по сравнению с марками, которым необходим предварительный подслой. Высота наплавки после механической обработки должна быть не менее 5 мм, а работа ведётся минимум в три слоя с удалением шлака после каждого прохода. Для достижения требуемой твёрдости соблюдение этих условий важнее, чем скорость заполнения канавки.
Выбор размера связан с диаметром наплавляемой поверхности и требуемым сварочным током. Для наплавки доступны электроды диаметром 3, 4 и 5 мм; размер подбирается под требования проекта и возможности сварочного оборудования. Ориентировочные токи для марки ЦН-6М составляют 80–100 А для диаметра 3 мм, 110–140 А для 4 мм и 160–190 А для 5 мм. Небольшие детали массой до 2 кг допускается наплавлять без предварительного подогрева. Для деталей с условным проходом до 65 мм подогрев также не требуется, а при больших диаметрах необходима подготовка в соответствии с технологической картой — например, нагрев не менее 200 °C для проходов 65–150 мм.
Что важно учесть при выборе
Перед наплавкой поверхность подготавливают механической обработкой: на ней не должно быть окалины, загрязнений, глубоких рисок, заусенцев, пор и шлаковых включений. Канавки и выточки выполняют с радиусными переходами 3–5 мм, избегая острых углов. После наплавки детали из коррозионностойких сталей подвергают термической обработке — отпуску при 850–870 °C в течение 2 часов после охлаждения в песке. Контроль качества включает визуальный осмотр, цветную дефектоскопию и проверку твёрдости наплавленного слоя, в том числе по образцу-свидетелю на партию однотипных деталей.
При планировании закупки стоит учитывать расход электродов на килограмм наплавленного металла и потребность в прокалке перед работой: от этого зависит объём партии и организация сварочного участка. Компания «ООО "Стилпоинт"» поставляет электроды ЦН-6М оптом для организаций Молодечно; уточнить варианты размеров, оформление заявки и условия поставки можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by. Менеджеры помогут сверить марку и диаметр с требованиями вашей технологии и подготовят документы для закупки.
Характеристики
- Марка ЦН-6М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные