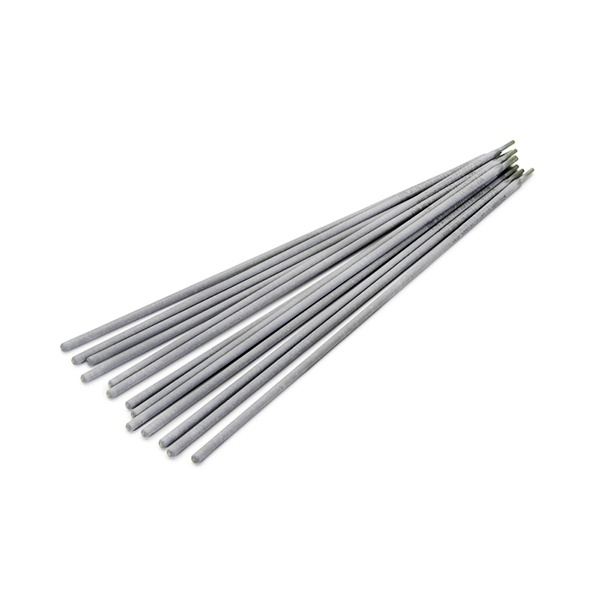
Электрод сварочный стальной ЦН-6Л ГОСТ 10051-75
- Марка ЦН-6Л
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦН-6Л
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦН-6Л по ГОСТ 10051-75 — наплавочный материал для восстановления и упрочнения уплотнительных поверхностей деталей арматуры, котлов, трубопроводов и нефтеаппаратуры. Наплавочный металл этого типа сохраняет работоспособность в среде воды и пара при температуре до 570 °С и давлении до 78 МПа, поэтому такими электродами закрывают задачу стойкости уплотнений энергетической и нефтегазовой арматуры к коррозии, эрозии и задиранию.
Конструкция и состав наплавленного металла
Покрытие — основное; род тока — постоянный обратной полярности. Наплавка ведётся в нижнем положении короткой или предельно короткой дугой, что позволяет плотно контролировать валик на небольших по размеру уплотнительных поверхностях. Наплавляемый металл легирован хромом, никелем, марганцем и кремнием — такое сочетание обеспечивает твёрдость и сохранение антифрикционных свойств после термообработки. Коэффициент наплавки — около 13–15 г/А·ч, расход электродов на 1 кг наплавленного металла — около 1,4 кг, что важно при планировании закупки под партию деталей.
Технологические операции и режим
Наплавку крупногабаритных изделий выполняют с предварительным подогревом до 300–400 °С и последующим отпуском при 725 °С в течение часа — это формирует твердость наплавленного металла на уровне 31 HRCэ и снимает внутренние напряжения. Малогабаритные детали допускается наплавлять без подогрева. Перед наплавкой электроды прокаливают при 120–150 °С в течение часа. Сварочный ток подбирается под диаметр: для электродов 3 мм ориентир 80–110 А, для 4 мм — 120–150 А, для 5 мм — 160–190 А. Точные режимы на конкретных деталях уточняются по технологической карте сварки вашего производства.
Размеры и применение
Доступны диаметры 3, 4 и 5 мм — младший удобен для локальных уплотнений и небольших сечений валика, более крупные ускоряют наплавку на массивных деталях. Типичные объекты — уплотнительные кольца и пояски арматуры, крышки и затворы, работающие в условиях пароводяной среды. Для снабженцев, подбирающих материал для Молодечно, важны два момента: соответствие типа электрода (по ГОСТ 10051-75) требованиям проекта или ремонтной карты и совместимость режима наплавки с возможностями сварочного поста — постоянный обратный ток и подогрев крупных деталей.
Хороший критерий — сверка партии с маркировкой и подтверждение размеров, указанных в заявке. Поставки для организаций Молодечно осуществляет компания «ООО "Стилпоинт"»; по вопросам подбора диаметра и объёма партии звоните +375 (29) 863-33-31 или пишите на sales@steelpoint.by.
Характеристики
- Марка ЦН-6Л
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные