Электрод сварочный стальной ЦН-4 ГОСТ 10051-75
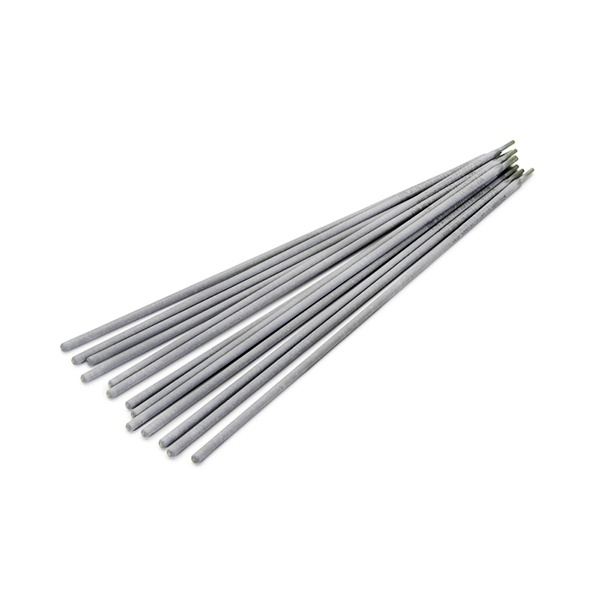
- Марка ЦН-4
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦН-4
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦН-4 по ГОСТ 10051-75 предназначены для ручной дуговой наплавки поверхностных слоёв с особыми свойствами. Марка ЦН-4 относится к типу Э-35Г6 и применяется для наплавки рабочих кромок штампов, пуансонов и матриц, работающих при повышенных температурах, в том числе штампов горячей штамповки. Наплавку выполняют на деталях из углеродистых сталей, в частности Ст.3 и Ст.5.
Что даёт легирование наплавленного слоя
Металл, наплавленный электродами ЦН-4, содержит марганец и углерод в количествах, которые определяют высокую твёрдость слоя: после наплавки без термообработки она достигает порядка 50 HRC. Термообработка позволяет управлять этим показателем: отжиг при 850 °C снижает твёрдость примерно до 30 HRC, а закалка в воде при той же температуре возвращает её к уровню около 50 HRC. Такое поведение важно для ремонта штамповой оснастки: твёрдый слой продлевает ресурс кромки, а возможность отжига облегчает последующую механическую обработку наплавленной поверхности.
Режимы наплавки
Наплавку ведут на постоянном токе обратной полярности или на переменном токе в нижнем положении. Сила тока зависит от диаметра электрода:
- 3 мм — около 90–130 А;
- 4 мм — около 140–170 А;
- 5 мм — около 170–200 А.
Покрытие электродов основное. Наплавку выполняют при минимально возможном разогреве детали — это ограничивает деформации и сохраняет свойства восстанавливаемого инструмента. Расход электродов составляет примерно 1,8 кг на 1 кг наплавленного металла, коэффициент наплавки — около 8,5 г/(А·ч). При диаметре 4 мм производительность наплавки ориентировочно равна 1,1 кг/ч.
Подготовка электродов и выбор исполнения
Перед наплавкой электроды после хранения рекомендуется прокалить при 280–300 °C в течение часа — это снижает риск пор и трещин в наплавленном слое. Диаметр подбирают по глубине и площади восстанавливаемого участка: тонкие кромки и небольшие дефекты удобнее наплавлять электродом 3 мм, а для больших объёмов металла и разделки кромок используют 4 или 5 мм, учитывая соответствующие токовые режимы. При выборе также стоит ориентироваться на источник питания и допускаемые условия работы — переменный ток или постоянный обратной полярности.
Поставка для организаций
Компания «ООО "Стилпоинт"» поставляет сварочные материалы оптом для юридических лиц. По вопросам подбора диаметра, проверки соответствия требованиям проекта и оформления заявки в Молодечно обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by: специалисты уточнят параметры заказа и подготовят документы для закупки.
Характеристики
- Марка ЦН-4
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные