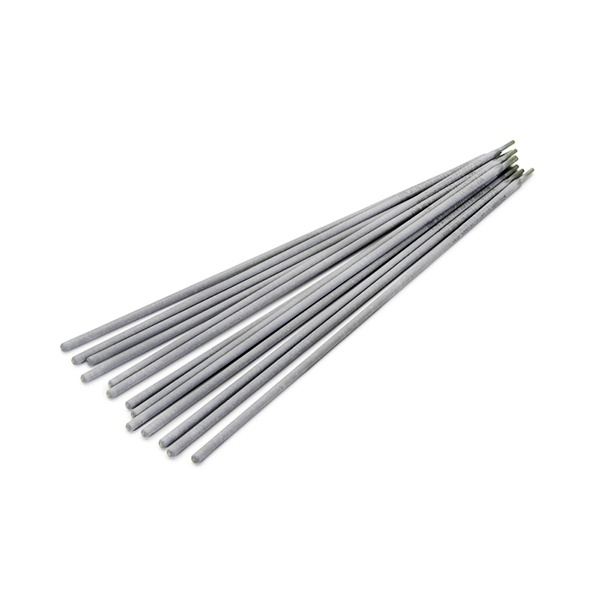
Электрод сварочный стальной ЦН-12М ГОСТ 10051-75
- Марка ЦН-12М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦН-12М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦН-12М — это не расходник для рядовых сварных соединений, а специализированный материал для наплавки. Стержень из проволоки Св-07Х19Н10Б с основным покрытием даёт наплавленный металл типа Э-13Х16Н8М5С5Г4Б, который сохраняет работоспособность в условиях высоких давлений и температур до 600 °C. Именно поэтому марку применяют там, где обычные электроды быстро выходят из строя: на уплотнительных поверхностях арматуры энергетических установок и других деталях, к которым предъявляется требование стойкости к задиранию.
Что даёт наплавленный слой
Легирование хромом, никелем, молибденом и ниобием обеспечивает сопротивление общей и межкристаллитной коррозии, а также устойчивость к схватыванию и затиранию трущихся пар. После термообработки твёрдость наплавленного металла составляет ориентировочно 29,5–39 HRC — этого достаточно для уплотнительных поясов, работающих под нагрузкой, но при этом слой остаётся обрабатываемым. Коэффициент наплавки около 13,5 г/(А·ч) помогает оценить расход материала на единицу наплавленного металла при планировании работ.
Технология применения
Наплавку ведут на постоянном токе обратной полярности в нижнем положении, короткой дугой, по очищенной поверхности с минимальным тепловложением. Крупные детали наплавляют с предварительным и сопутствующим подогревом, температура которого зависит от марки наплавляемой стали; после наплавки выполняют отпуск с медленным охлаждением. Перед применением электроды прокаливают. Соблюдение этих режимов напрямую влияет на отсутствие трещин и стабильность свойств слоя.
Как подобрать диаметр
Электроды поставляются диаметром 3, 4 и 5 мм. Диаметр выбирают по толщине наплавляемой детали и требуемой производительности: для разделки и небольших участков удобнее тонкий электрод, для основного объёма наплавки — более крупный, допускающий повышенный сварочный ток. Точные значения тока и число проходов стоит согласовывать с технологией наплавки конкретного изделия.
Продукция соответствует ГОСТ 10051-75. Компания «ООО "Стилпоинт"» поставляет электроды оптом для юридических лиц в Молодечно; по вопросам подбора под задачу, наличия размеров и оформления заявки обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by. Для организаций Молодечно менеджеры помогут сверить марку и диаметр с требованиями закупки.
Характеристики
- Марка ЦН-12М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные