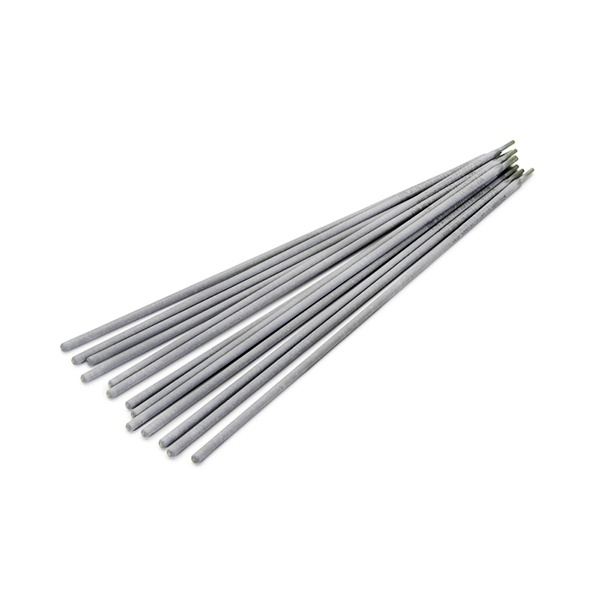
Электрод сварочный стальной ЦЛ-11 ГОСТ 9466-75
- Марка ЦЛ-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЦЛ-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЦЛ-11 предназначены для ручной дуговой сварки ответственных конструкций из коррозионно-стойких хромоникелевых сталей — 12Х18Н10Т, 12Х18Н9Т, 08Х18Н12Т, 08Х18Н12Б и аналогичных. Такой металл работает в агрессивных средах, поэтому к шву предъявляют жёсткие требования по стойкости к межкристаллитной коррозии. Электроды применяют при изготовлении и ремонте котлов, трубопроводов и другого оборудования, подверженного воздействию высоких температур и химически активных сред.
Что даёт марка ЦЛ-11
По ГОСТ 9466-75 электроды классифицируются как Е-2005-Б20, а по ГОСТ 10052-75 соответствуют типу Э-08Х20Н9Г2Б. Наплавленный металл содержит хром (18–22%) и никель (8,5–10,5%), а также ниобий в количестве, достаточном для связывания углерода. Именно ниобий обеспечивает стойкость шва к межкристаллитной коррозии без провоцирующего отпуска — это важно для конструкций, которые нельзя подвергать повторной термообработке после сварки. Содержание ферритной фазы в наплавленном металле составляет ориентировочно 2,5–10%.
Технология сварки и особенности покрытия
Электроды имеют основное покрытие, которое снижает содержание газов и вредных примесей в металле шва. Сварку ведут постоянным током обратной полярности на короткой дуге узкими валиками без поперечных колебаний. Работа возможна во всех пространственных положениях, кроме вертикального сверху вниз. Дуга легко возбуждается повторно, разбрызгивание минимально, шлаковая корка отделяется после остывания. Коэффициент наплавки — около 11 г/А·ч, расход электродов на 1 кг наплавленного металла — примерно 1,7 кг. Сварочный ток зависит от диаметра: для 3 мм он составляет ориентировочно 50–90 А, для 4 мм — 110–150 А, для 5 мм — 120–180 А.
Подбор диаметра и подготовка к работе
Размерный ряд включает диаметры 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Меньшие диаметры удобны для корневых проходов, прихваток и тонкого металла, большие — для заполняющих проходов и thicker сечений. При выборе диаметра учитывают толщину свариваемых кромок, положение шва и требуемую производительность. Перед сваркой электроды прокаливают при 190–210 °С в течение часа — покрытие чувствительно к влаге, и просушка предотвращает пористость шва. Кромки очищают от масла, жира и загрязнений.
На что обратить внимание при закупке
Марка ЦЛ-11 выпускается разными производителями, и паспортные данные конкретной партии могут отличаться. Перед закупкой стоит сопоставить марку свариваемой стали и условия эксплуатации с паспортом изделия, а также уточнить тип покрытия и род тока. Для ответственных узлов имеет значение квалификация сварщика. Компания «ООО "Стилпоинт"» поставляет электроды ЦЛ-11 оптом для организаций Молодечно; по вопросам подбора и наличия размеров обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by.
Характеристики
- Марка ЦЛ-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные