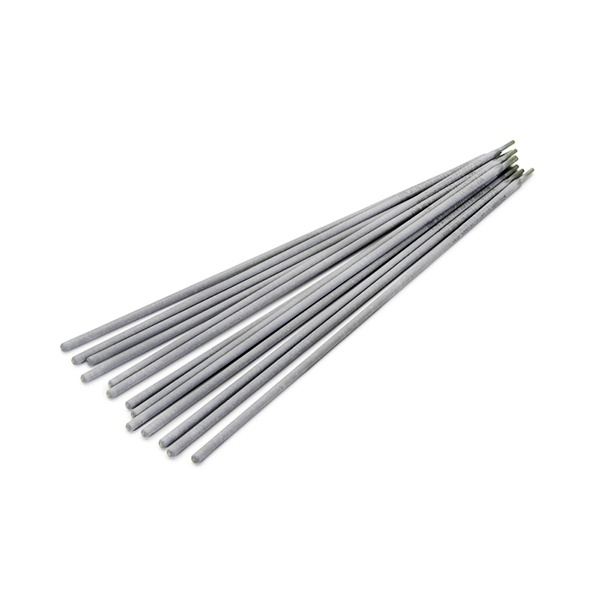
Электрод сварочный стальной ТМЛ-1У ГОСТ 9466-75
- Марка ТМЛ-1У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ТМЛ-1У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ТМЛ-1У предназначены для ручной дуговой сварки теплоустойчивых хромомолибденовых сталей. По типу это Э-09Х1М: наплавленный металл содержит около 0,8–1,2% хрома и 0,4–0,7% молибдена, что придаёт шву стойкость к ползучести при длительной работе под нагрузкой и нагревом. Такой состав востребован при монтаже и ремонте паропроводов, котлоагрегатов, трубопроводной арматуры и элементов поверхностей нагрева, изготовленных из сталей 12МХ, 15ХМ, 12Х1МФ, 20ХМФЛ, 12Х2МФБ, 12Х2МФСР и подобных. Для конструкций, работающих при температуре до 540 °C без интенсивных термических нагрузок, марка подходит; для более горячих узлов с ванадиевыми сталями применяют другие электроды.
Как ведёт себя при сварке
Покрытие основное, сварку ведут постоянным током обратной полярности. Швы выполняются в нижнем, вертикальном и потолочном положениях; вертикаль сверху вниз не рекомендуется. Металл шва после высокого отпуска (около 725 °C, 1 час) показывает временное сопротивление не менее 470 МПа, относительное удлинение порядка 18% и ударную вязкость около 90 Дж/см² — сочетание, важное для ответственных трубопроводов и сосудов под давлением.
У электродов этого типа отмечают низкое содержание водорода в наплавленном металле и стойкость к кристаллизационным трещинам. При этом дугу не стоит удлинять, а поверхность кромок нужно зачищать: на окисленном металле и при большой длине дуги возможны поры. Перед работой покрытие прокаливают по режиму, указанному изготовителем партии, чтобы исключить влагу.
Выбор диаметра и режим
Электроды поставляются диаметрами 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр подбирают под толщину кромок, разделку и положение шва: тонкий металл и корневые проходы удобнее варить электродом меньшего сечения, а заполнение разделки и нижние швы на массивных деталях — более крупным. Для ориентира при 3 мм рекомендуемый ток составляет 90–115 А в нижнем положении, 75–100 А в вертикальном и 60–90 А в потолочном; для 4 мм — 130–170, 110–140 и 100–120 А соответственно; для 5 мм нижний диапазон порядка 170–200 А, вертикальный — 140–170 А. На тонких диаметрах ток подбирают индивидуально по устойчивости дуги и проплавлению.
На что смотреть при закупке
Марка выпускается по ГОСТ 9466-75; в сопроводительных документах проверяют партию, срок годности и условия хранения — покрытие гигроскопично, поэтому важно, чтобы упаковка не была нарушена. Для приёмочных испытаний уточняют требования к металлу шва после термообработки, если проект предусматривает отпуск. Специалисты по снабжению в Молодечно, подбирающие электроды под конкретные марки сталей и режимы, могут получить консультацию в компании «ООО "Стилпоинт"» по телефону +375 (29) 863-33-31 или по почте sales@steelpoint.by: здесь помогут сверить диаметр, объём партии и наличие под спецификацию закупки.
Характеристики
- Марка ТМЛ-1У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные