Электрод сварочный стальной Т-620 ГОСТ 10051-75
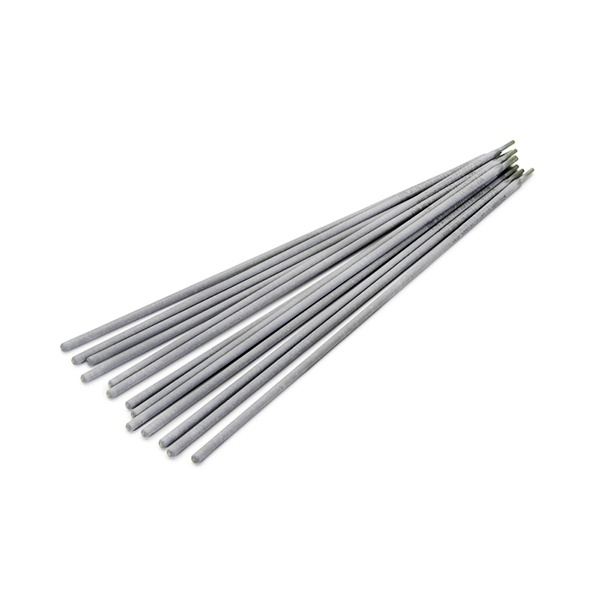
- Марка Т-620
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка Т-620
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды Т-620 по ГОСТ 10051-75 применяют для ручной дуговой наплавки поверхностных слоёв, которые противостоят абразивному изнашиванию. Это наплавочный, а не соединительный материал: им восстанавливают изношенные кромки и рабочие поверхности, а не сваривают конструкции внахлёст. Такое назначение определяет и то, как рассчитывают расход, и то, как подбирают диаметр под конкретную деталь.
Где наплавка даёт эффект
Наплавленный металл типа Э-320Х23С2ГТР отличается высокой стойкостью к истиранию абразивными материалами при умеренных ударных нагрузках. Практический смысл — продлить ресурс быстроизнашивающихся узлов: ковшей и зубьев экскаваторов, лопаток дымососов, дробемётных щёток, ножей и шнеков, работающих с грунтом, песком, шлаком, зерном. Там, где деталь истирается, но не получает сильных ударов, слой Т-620 держится заметно дольше обычной конструкционной стали.
Как устроен и как ведёт себя металл
Покрытие электродов специальное. Наплавленный металл содержит порядка 23% хрома, а также углерод, марганец, кремний, титан и бор — такой состав и обеспечивает износостойкость. Твёрдость в исходном состоянии, без термообработки, обычно лежит в пределах 58–64 HRC. Слой склонен к образованию мелких трещин; на практике они не снижают стойкость детали и считаются нормальным поведением этого типа наплавки, а не браком. Коэффициент наплавки составляет около 9,0 г/А·ч, на 1 кг наплавленного металла расходуется примерно 1,4 кг электродов — эти цифры помогают оценить потребность в материале до начала работ.
Режимы и технологические ограничения
Наплавку ведут в нижнем и наклонном положениях переменным током либо постоянным током прямой полярности. Перед работой электроды прокаливают. Чтобы избежать выкрашивания, стальные детали наплавляют не более чем в два слоя, чугунные — в один; при большой толщине нижние слои выполняют электродами других марок под основной металл. Эти ограничения стоит учитывать при планировании ремонта: иногда одна деталь требует двух разных марок электродов.
Выбор размера
Электроды поставляются диаметром 3, 4 и 5 мм. Меньший диаметр удобнее для небольших деталей, кромок и тонких сечений, где не нужен большой сварочный ток; больший — для массивных изношенных поверхностей и более производительной наплавки. Диаметр подбирают под толщину детали, допустимый ток источника питания и требуемую производительность, а не «на глаз». Если объём работ известен, расход удобно считать по коэффициенту наплавки.
Металлопрокат для снабжения организаций в Молодечно поставляет компания «ООО "Стилпоинт"». Подобрать диаметр, уточнить партию и оформить заявку можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка Т-620
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные