Электрод сварочный стальной рутиловый Э46 ГОСТ 9467-75
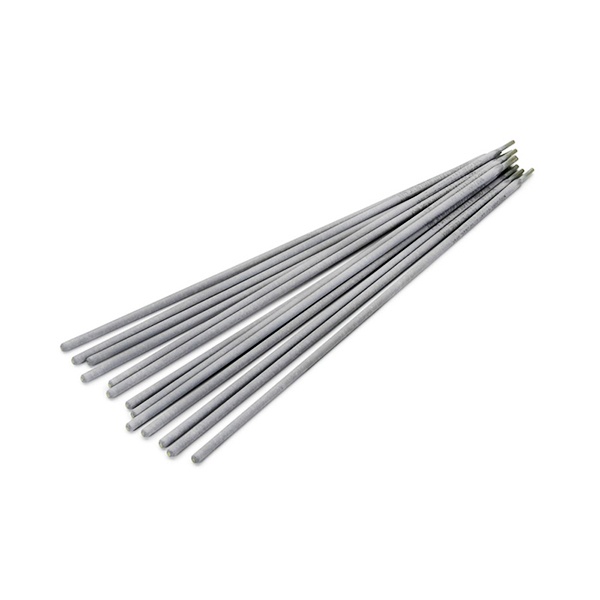
- Марка Э46
- ГОСТ / ТУ ГОСТ 9467-75
- Покрытие Рутиловый
- Назначение Для сварки углеродистых сталей Для инверторной сварки
- Марка Э46
- ГОСТ / ТУ ГОСТ 9467-75
- Покрытие Рутиловый
- Назначение Для сварки углеродистых сталей Для инверторной сварки
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды типа Э46 с рутиловым покрытием предназначены для ручной дуговой сварки углеродистых сталей, прежде всего конструкций из металла с содержанием углерода до 0,25 %. Тип электрода по ГОСТ 9467-75 подтверждает: наплавленный металл и сварное соединение обеспечивают временное сопротивление разрыву не ниже 46 кгс/мм², относительное удлинение — не менее 18 %, ударную вязкость — не менее 8 кгс·м/см², угол загиба соединения — не менее 150°. Эти нормы важны для несущих и ремонтных сварных узлов, где нужен предсказуемый запас прочности и пластичности шва.
Рутиловое покрытие делает электрод удобным в повседневной работе: дуга легко зажигается и повторно поджигается, горит стабильно, а шлаковая корка после остывания отделяется без значительных усилий. Струя расплава формирует аккуратный валик, разбрызгивание металла ограничено. Такие свойства ценятся при сварке тонкостенных и средних по толщине профилей, для ремонтных операций и работ, где не всегда удаётся идеально подготовить поверхность: рутиловые электроды менее чувствительны к зазорам, неровностям кромок и поверхностным загрязнениям.
Состав стержня — стальной. Сварка ведётся ручной дуговой — аппаратом, в том числе инверторным, что заявлено в назначении изделия; это позволяет работать стандартным комплектом оборудования без специализированных источников.
Выбор диаметра
Диаметр подбирается под толщину металла, разделку кромок и требуемую глубину проплавления. В наличии исполнения диаметром 2, 2,5, 3, 4 и 5 мм. Малые диаметры применяют для тонкого металла и корневых проходов, средние и крупные — для заполнения разделки и увеличения производительности наплавки. Более толстый электрод требует большего сварочного тока, поэтому диаметр должен соответствовать возможностям источника питания и квалификации сварщика. Все исполнения отвечают типу Э46 и одному стандарту, отличаются только геометрией.
Что учесть при закупке
- Тип Э46 — универсальное решение для углеродистых и малоуглеродистых конструкционных сталей; для легированных или теплоустойчивых сталей нужны электроды других типов.
- Рутиловое покрытие подходит для большинства пространственных положений шва и типовых монтажных операций.
- Условия хранения важны: покрытие гигроскопично, поэтому перед ответственной сваркой электроды рекомендуется прокаливать по режиму, указанному изготовителем конкретной марки.
- Расход и силу тока уточняют по паспорту на партию — они зависят от диаметра и производителя.
Партии электродов для организаций Молодечно поставляет компания «ООО "Стилпоинт"» оптом. Подбор диаметра, проверку соответствия стандарту и оформление заявки менеджеры выполняют по телефону +375 (29) 863-33-31 и почте sales@steelpoint.by.
Характеристики
- Марка Э46
- ГОСТ / ТУ ГОСТ 9467-75
- Покрытие Рутиловый
- Назначение Для сварки углеродистых сталей Для инверторной сварки
- Материал Стальные