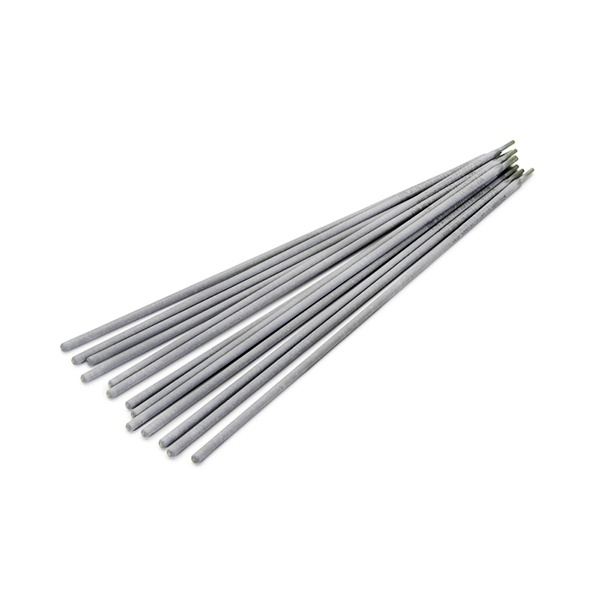
Электрод сварочный стальной ОЗШ-3 ГОСТ 10051-75
- Марка ОЗШ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗШ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗШ-3 по ГОСТ 10051-75 предназначены для наплавки рабочих поверхностей обрезных и вырубных штампов холодной и горячей штамповки, а также других быстроизнашивающихся деталей машин и оборудования. Такая наплавка восстанавливает изношенные кромки и рабочие пояса инструмента, продлевая срок службы дорогостоящей оснастки вместо её замены.
Что даёт наплавленный слой
Металл, полученный при наплавке этими электродами, отличается высокой износостойкостью в условиях работы штампов и удовлетворительно сопротивляется ударам. Это сочетание важно для вырубных и обрезных штампов: кромка должна долго держать форму под нагрузкой, но не скалываться при ударных воздействиях. Рабочие поверхности наплавленных деталей сохраняют работоспособность при нагреве до 650 °С, что делает электроды пригодными и для горячей штамповки.
Особенности применения
Наплавку ведут постоянным током обратной полярности в нижнем и вертикальном положениях. Работу выполняют короткой дугой по очищенной поверхности, укладывая от одного до четырёх слоёв. Детали, воспринимающие значительные нагрузки, предварительно подогревают до 300–400 °С — конкретную температуру выбирают с учётом марки наплавляемой стали и массы изделия. После наплавки рекомендуется медленное охлаждение, чтобы снизить риск трещин. Малогабаритные изделия допускается наплавлять без подогрева. Перед применением электроды прокаливают при температуре около 310–350 °С в течение часа — это снижает содержание влаги в покрытии и стабилизирует горение дуги.
Как выбрать диаметр
Электроды выпускаются диаметром 3, 4 и 5 мм. Диаметр подбирают под толщину наплавляемого слоя, размер детали и возможности сварочного источника: для небольших поверхностей и тонких слоёв удобнее меньший диаметр, для массивных деталей и производительной наплавки — больший. Сварочный ток выставляют в соответствии с выбранным диаметром и положением шва, ориентируясь на рекомендации к марке. Если объём работ заранее известен, разумно рассчитывать расход электродов с запасом на прокалку, розжиг дуги и огарки.
Поставка для организаций
Компания «ООО "Стилпоинт"» поставляет металлопрокат и сварочные материалы юридическим лицам в Молодечно. По вопросам подбора диаметра, расчёта потребности под партию деталей и оформления закупки для организаций Молодечно обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by: специалисты помогут сверить марку электродов с задачей и подготовить поставку по Молодечно в согласованные сроки.
Характеристики
- Марка ОЗШ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные