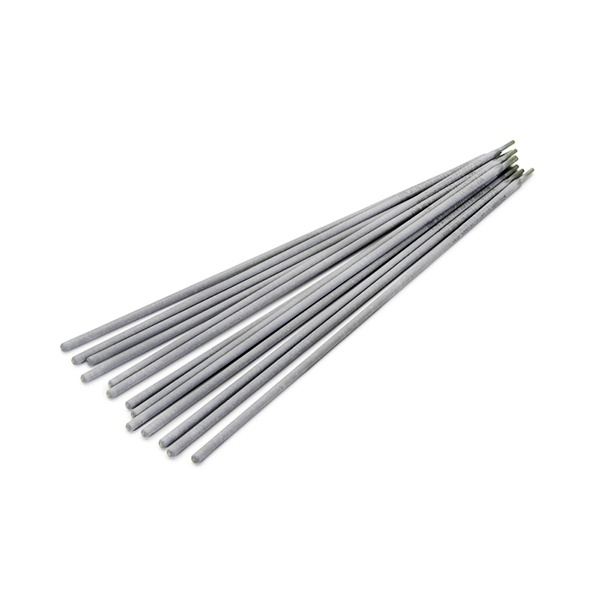
Электрод сварочный стальной ОЗШ-1 ГОСТ 10051-75
- Марка ОЗШ-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗШ-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗШ-1 с основным покрытием применяют для ручной дуговой наплавки рабочих поверхностей, испытывающих абразивный износ и ударные нагрузки. По ГОСТ 10051-75 марка соответствует типу Э-16Г2ХМ; такие электроды востребованы при восстановлении гибочных, вытяжных и обрезных штампов холодной штамповки, а также деталей машин и оснастки, где требуется сочетание износостойкости и сопротивляемости ударам.
Наплавленный металл содержит хром и молибден, что придаёт ему твёрдость ориентировочно 36–41 HRC после термообработки. Для снабженцев и технологов это означает, что наплавку можно использовать не только для ремонта изношенного инструмента, но и для упрочнения кромок, работающих на истирание. Стержень изготавливается из сварочной проволоки, а основное покрытие обеспечивает стабильное горение дуги и защиту расплава.
Размеры и режимы
Электроды поставляются диаметром 3, 4 и 5 мм. Диаметр подбирают под толщину наплавляемого элемента и требуемую производительность: тонкие кромки удобнее обрабатывать электродом 3 мм, массивные детали — 4–5 мм. Ориентировочный ток для нижнего положения шва составляет 80–100 А для диаметра 3 мм, 110–140 А для 4 мм и 140–180 А для 5 мм. Работы ведут постоянным током обратной полярности.
Технологические особенности
Наплавку выполняют короткой дугой по очищенной поверхности. Крупные и массивные детали перед наплавкой подогревают до 200–300 °C, после чего дают медленно остыть — это снижает риск трещин. Малогабаритные изделия допустимо наплавлять без подогрева. Перед применением электроды прокаливают при 310–350 °C около часа, чтобы удалить влагу из покрытия и избежать пор в наплавленном слое.
На что обратить внимание при закупке
- Марка и стандарт. ОЗШ-1 по ГОСТ 10051-75 — это наплавочные, а не общестроительные электроды; для сварки конструкционных сталей применяют другие марки.
- Диаметр. Выбор зависит от толщины детали и желаемой производительности наплавки.
- Условия хранения. Основное покрытие гигроскопично, поэтому перед использованием важна прокалка по указанному режиму.
- Партия. Для ответственных штампов и оснастки имеет смысл запрашивать документы на партию и проверять целостность упаковки.
Компания «ООО "Стилпоинт"» поставляет электроды ОЗШ-1 организациям в Молодечно. Подобрать диаметр под конкретную задачу и уточнить условия оптовой поставки можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка ОЗШ-1
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные