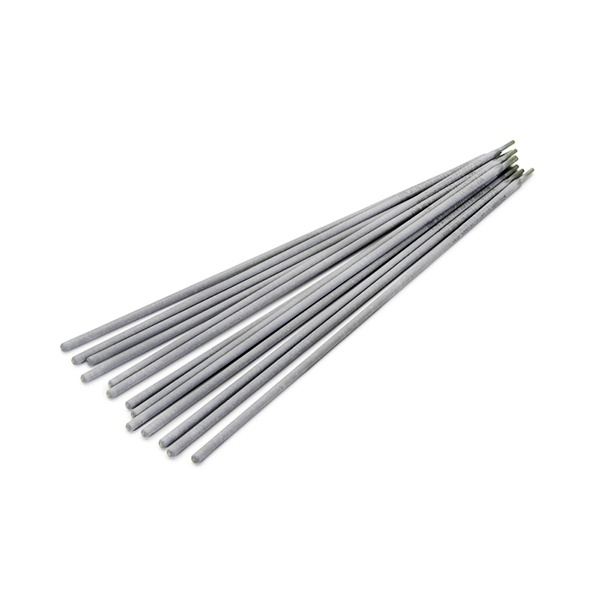
Электрод сварочный стальной ОЗЛ-8 ГОСТ 9466-75
- Марка ОЗЛ-8
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЛ-8
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЛ-8 — расходный материал для ручной дуговой сварки (MMA) изделий из коррозионно-стойких хромоникелевых сталей. Марка применяется там, где к наплавленному металлу не предъявляют повышенных требований по стойкости к межкристаллитной коррозии. По назначению продукция соответствует группе электродов для сварки легированных сталей, по стандарту изготовления — ГОСТ 9466-75.
Стержень стальной, покрытие основное. Шов формируется при сварке постоянным током обратной полярности; металл шва по типу соответствует Э-07Х20Н9 (зарубежные аналоги — E308-15 по AWS, E19.9B20 по ISO/DIN). Сварка возможна во всех пространственных положениях, кроме вертикального сверху вниз. Основное покрытие требует прокалки перед работой — ориентировочно при 190–210 °C в течение часа; конкретный режим уточняйте по паспорту партии.
Что даёт электрод сварщику
Основное покрытие защищает сварочную ванну от кислорода и азота воздуха, стабилизирует горение дуги и формирует шлак, который после остывания сравнительно легко отделяется. Для наплавленного металла характерны временное сопротивление порядка 610 МПа, предел текучести около 400 МПа и относительное удлинение около 41% — такие показатели обеспечивают работоспособность соединений под нагрузкой. Содержание ферритной фазы в наплавке обычно составляет несколько процентов, что влияет на технологичность и трещиностойкость шва.
Подбор диаметра под задачу
Диаметр стержня определяет толщину свариваемого металла, требуемый сварочный ток и производительность. В линейке доступны значения 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Малые диаметры применяют для тонкостенных деталей, прихваток и сварки в неудобных положениях, где важно ограничить тепловложение. Средние — универсальны для конструкций общего назначения. Крупные диаметры дают большую производительность наплавки, но требуют соответствующего источника питания и используются на массивных деталях. Ориентировочные токи по марке: для 2 мм — порядка 30–50 А, для 4 мм — 100–130 А; точные значения зависят от аппарата и пространственного положения шва.
На что смотреть при закупке
- Соответствие марки и партии: сверяйте обозначение Э-07Х20Н9 и ГОСТ 9466-75 с потребностью в сварке конкретных марок стали (08Х18Н10, 12Х18Н9, 08Х18Н10Т и подобных).
- Диаметр и длина стержня — от них зависят ток и число электродов на килограмм: чем тоньше стержень, тем больше штук в единице массы.
- Условия хранения и прокалки: основное покрытие гигроскопично, поэтому перед сваркой важно соблюдать температурный режим сушки.
- Объём поставки: продукция отгружается на вес, поэтому рассчитывайте расход с учётом коэффициента наплавки.
Компания «ООО "Стилпоинт"» поставляет электроды ОЗЛ-8 оптом для организаций Молодечно. Подбор диаметра и объёма партии под конкретный проект обсуждается с менеджерами по телефону +375 (29) 863-33-31 или по почте sales@steelpoint.by; специалисты помогут сверить марку с требованиями вашей закупки в Молодечно и сформировать заявку на нужные позиции.
Характеристики
- Марка ОЗЛ-8
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные