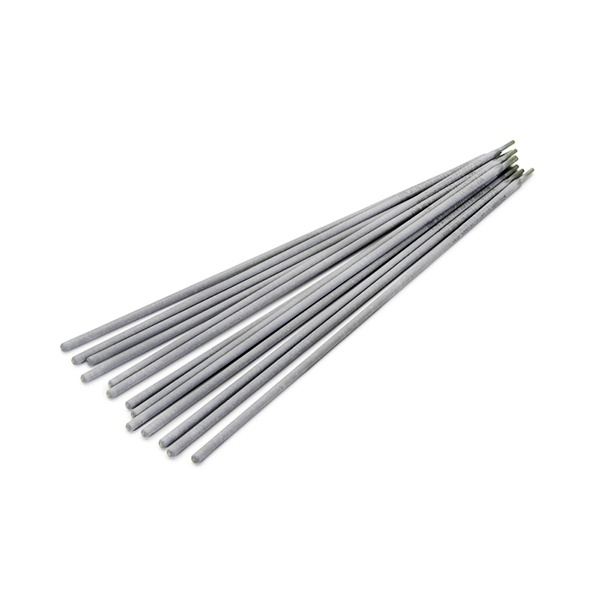
Электрод сварочный стальной ОЗЛ-6 ГОСТ 9466-75
- Марка ОЗЛ-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЛ-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЛ-6 предназначены для сварки деталей и конструкций из жаростойких высоколегированных сталей аустенитного класса, а также для соединения углеродистых сталей с аустенитными и сварки двухслойных (аустенит + перлит) заготовок. Это востребованное решение для предприятий машиностроения, нефтехимии, энергетики и ремонтных служб, где приходится работать с теплоустойчивыми и высоколегированными сталями, в том числе с литьём и прокатом.
Что даёт марка ОЗЛ-6
Сварочный шов, получаемый электродами ОЗЛ-6, обладает стойкостью к межкристаллитной коррозии и сохраняет жаростойкость при высоких рабочих температурах. Такие свойства важны для узлов, которые в процессе эксплуатации нагреваются и контактируют с агрессивными средами. Наплавленный металл содержит хром и никель в количестве, характерном для аустенитных электродов типа Э-10Х25Н13Г2, поэтому соединение по химическому составу близко к свариваемым сталям 20Х23Н13, 20Х23Н18, 10Х23Н18 и их аналогам.
Сварка в разных пространственных положениях
Электроды рассчитаны на сварку на постоянном токе обратной полярности и позволяют вести шов в нижнем, вертикальном и потолочном положениях — за исключением вертикального сверху вниз. Это упрощает работу с поворотными и неповоротными стыками, в том числе в монтажных условиях, где доступ к шву ограничен. При подборе режима ток задаётся в зависимости от диаметра: для нижнего положения он выше, для вертикального и потолочного — ниже, что снижает риск прожога и деформаций.
Как выбрать диаметр
Диаметр выбирают по толщине кромок и удобству доступа к шву. Электроды малого диаметра 1,6–3 мм подходят для тонкого металла, прихваток, корневых проходов и узких разделок; изделия 3,2–4 мм — универсальный вариант для основного заполнения шва; 5 и 6 мм применяют на металле большой толщины и при сварке в нижнем положении, где нужна высокая производительность. В ассортименте доступны диаметры 1,6, 2, 2,5, 3, 3,2, 4, 5 и 6 мм — конкретное исполнение подбирается под требования проекта и технологического процесса сварки.
На что обратить внимание при заказе
Электроды изготовлены в соответствии с ГОСТ 9466-75; маркировка, вид покрытия и режимы сварки уточняются по документации к поставляемой партии. Перед началом работ электроды, требующие прокалки, просушивают по режиму, указанному изготовителем, — это влияет на стабильность дуги и качество шва. Для ответственных конструкций учитывают требования к аттестации сварочных материалов и наличие разрешительной документации.
Компания «ООО "Стилпоинт"» поставляет электроды оптом организациям в Молодечно и других регионах. Менеджеры помогут подобрать диаметр и оформить заявку по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка ОЗЛ-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные