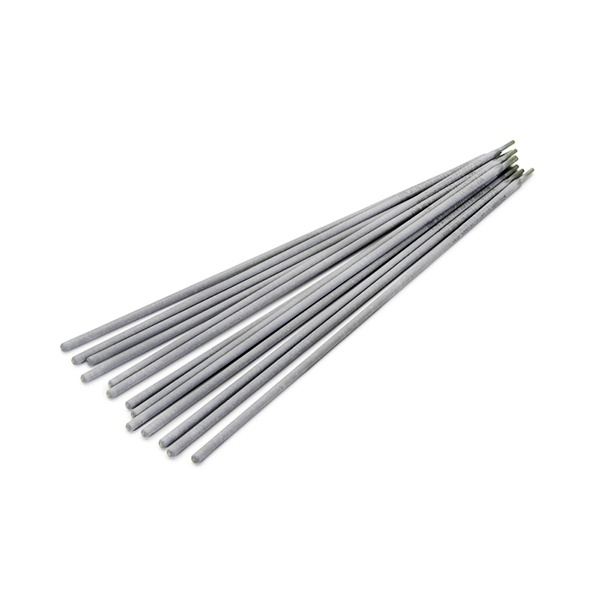
Электрод сварочный стальной ОЗЛ-36 ГОСТ 9466-75
- Марка ОЗЛ-36
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЛ-36
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЛ-36 предназначены для ручной дуговой сварки ответственных конструкций из коррозионно-стойких хромоникелевых сталей — марок 08Х18Н10, 08Х18Н10Т, 06Х18Н11, 08Х18Н12Т и подобных. Тип электродов по ГОСТ 10052-75 — Э-04Х20Н9. Основное требование, под которое выбирают именно эту марку, — стойкость металла шва к межкристаллитной коррозии как в исходном состоянии, так и после кратковременного нагрева в интервале критических температур. Для сварки углеродистых и низколегированных сталей электроды не применяют.
Что даёт наплавленному металлу стойкость к коррозии
Наплавленный металл содержит примерно 18–22,5% хрома и 7,5–10% никеля при ограниченном содержании углерода (не более 0,06%), серы и фосфора. Такое легирование и низкое содержание углерода снижают риск обеднения границ зёрен хромом при нагреве, поэтому шов сохраняет коррозионную стойкость и после провоцирующего отпуска (испытания по методу АМУ ГОСТ 6032-89 при 650 °С в течение часа). Содержание ферритной фазы в наплавленном металле составляет 4–10%.
Технология сварки и рабочие параметры
Сварка выполняется постоянным током обратной полярности (плюс на электроде) на короткой дуге. Пространственные положения — нижнее, вертикальное и потолочное, кроме вертикального сверху вниз. Перед работой электроды прокаливают при 200 °С в течение часа. Ориентировочные токи: для диаметра 3,0 мм — 80–90 А в нижнем положении и 65–80 А в вертикальном и потолочном, для 4,0 мм — 140–160 А и 110–140 А соответственно, для 5,0 мм — 170–180 А в нижнем положении и 140–150 А в остальных. Коэффициент наплавки — 13–14 г/А·ч, расход электродов на 1 кг наплавленного металла — около 1,5 кг. Механические свойства металла шва: временное сопротивление разрыву не менее 539 Н/мм², относительное удлинение не менее 30%, ударная вязкость не менее 98 Дж/см².
Как подобрать диаметр
В каталоге доступны электроды диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр выбирают по толщине свариваемого металла, разделке кромок и пространственному положению шва: малые диаметры удобны для тонкого металла, прихваток и корневых проходов, большие — для заполнения разделки и повышения производительности в нижнем положении. Рекомендуемые токи и длину электрода для конкретного диаметра уточняйте у поставщика.
Компания «ООО "Стилпоинт"» поставляет электроды ОЗЛ-36 оптом для организаций Молодечно. По вопросам подбора марки и диаметра, наличия и оформления закупки в Молодечно обращайтесь по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка ОЗЛ-36
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные