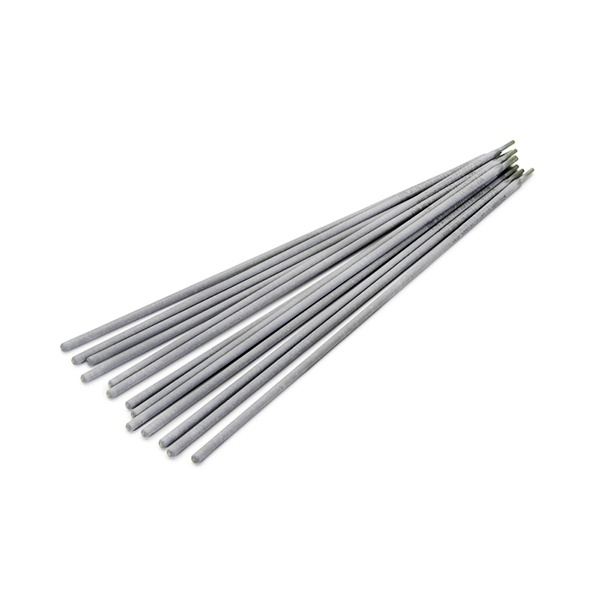
Электрод сварочный стальной ОЗЛ-25Б ГОСТ 9466-75
- Марка ОЗЛ-25Б
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЛ-25Б
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЛ-25Б — расходный материал для ручной дуговой сварки ответственных соединений из жаростойких сплавов на никелевой основе, а также хладостойких и разнородных сталей. В каталоге компании «ООО "Стилпоинт"» они представлены как продукция с основным покрытием, соответствующая требованиям ГОСТ 9466-75; поставка организована для предприятий и снабженческих служб Молодечно.
Где проявляются свойства шва
Металл, наплавленный этими электродами, сохраняет жаростойкость при нагреве до 1000 °C — это ключевое качество для деталей печей, газоходов и других узлов, работающих при высокой температуре. Одновременно шов отличается коррозионной стойкостью и повышенной ударной вязкостью, что важно для конструкций, испытывающих и тепловые, и механические нагрузки. Поэтому марку востребуют при сварке изделий из сплавов ХН78Т, ХН78ТЮ и им подобных, при соединении разнородных металлов, а также, при необходимости, при ремонте чугунных деталей.
Технология сварки
Работа ведётся на постоянном токе обратной полярности короткой дугой, поверхность перед сваркой очищают от загрязнений. Основное покрытие требует прокалки перед применением — типовой режим 200 °C в течение примерно полутора часов — это снижает риск пор и трещин в шве. Электроды допускают сварку в нижнем, вертикальном и потолочном положениях, хотя конкретные значения тока выставляют под выбранный диаметр и толщину кромок. Сварочные свойства — устойчивое горение дуги и равномерное плавление покрытия — определяют аккуратный внешний вид шва и предсказуемость процесса.
Как выбирают размер
Диаметр электрода подбирают по толщине свариваемого металла, типу соединения и удобству доступа к шву. Для тонких кромок и разделки небольших деталей подходят малые диаметры, для массивных сечений — увеличенные: чем больше диаметр, тем выше допустимый ток и производительность наплавки, но тем сложнее работать в узких местах. Стержень выполнен из проволоки марки Св-ХН78Т (ХН78Т) по ТУ 14-L-997-74. При выборе выясните, какой толщине металла соответствует планируемая толщина шва, и уточните режим под конкретный диаметр — параметры тока для каждого диаметра и пространственного положения лучше сверить с документацией на марку.
Что учесть при закупке
Для снабжения важно, чтобы партия соответствовала заявленной марке и ГОСТ — этого требует входной контроль на производстве. Учитывайте расход электродов (около 1,4 кг на 1 кг наплавленного металла) при расчёте потребности, а также условия хранения: основное покрытие чувствительно к влаге, поэтому перед сваркой его прокаливают. При заказе оптовых объёмов в Молодечно менеджеры компании «ООО "Стилпоинт"» помогут сверить марку, диаметр и количество по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by. Для поставки в организации Молодечно уточните требования к сопроводительным документам заранее — так проще избежать расхождений на приёмке.
Характеристики
- Марка ОЗЛ-25Б
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные