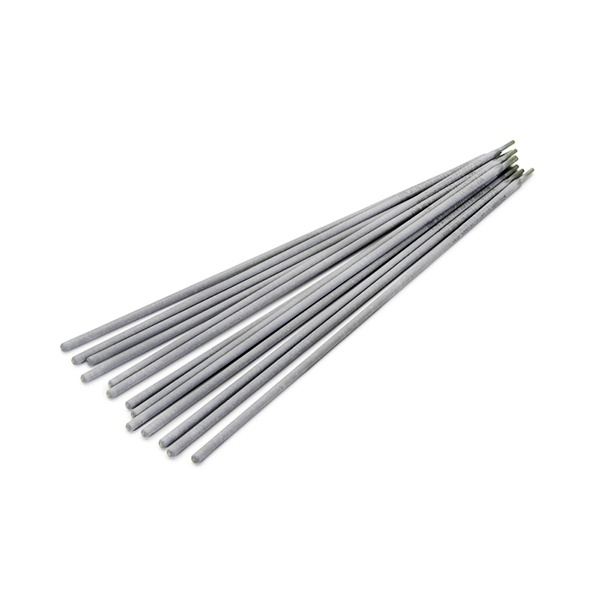
Электрод сварочный стальной ОЗИ-3 ГОСТ 10051-75
- Марка ОЗИ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗИ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗИ-3 применяют для ручной дуговой наплавки, а не для соединения деталей: ими восстанавливают рабочие поверхности штампов холодного и горячего деформирования, а также быстроизнашивающиеся узлы горно-металлургического и станочного оборудования. Продукция соответствует ГОСТ 10051-75 и относится к типу Э-90Х4М4ВФ. В каталоге компании «ООО "Стилпоинт"» доступны диаметры 3, 4 и 5 мм — размер подбирается под толщину наплавляемого слоя и требования конкретной операции.
Из чего складывается стойкость наплавленного слоя
Стержень изготовлен из сварочной проволоки Св-08А, а покрытие обеспечивает легирование наплавленного металла хромом, молибденом, вольфрамом и ванадием. Такая композиция придаёт слою износостойкость в условиях ударных и абразивных нагрузок и сохраняет твёрдость при нагреве рабочих кромок. По справочным данным, твёрдость наплавленного металла после термической обработки составляет ориентировочно 50–56 HRC у разных исполнений; горячая твёрдость сохраняется при контактном нагреве до 650 °С, а жаростойкость — до 950 °С. Для снабженца это означает, что электроды подходят для штампов, работающих с разогревом, где обычные наплавочные материалы быстрее теряют свойства.
Режимы и технология наплавки
Наплавку ведут в нижнем положении постоянным током обратной полярности, дугу держат короткой. Ориентировочные значения тока зависят от диаметра: для 3 мм это порядка 90–110 А, для 4 мм — 150–170 А, для 5 мм — 170–190 А. Детали предварительно подогревают, наплавку выполняют в один–четыре слоя, после чего рекомендуется медленное охлаждение и отпуск или отжиг — это снижает риск трещин в наплавленном слое. Перед применением электроды прокаливают при 350 °С около часа. Расход на 1 кг наплавленного металла — порядка 1,4 кг электродов, коэффициент наплавки — около 9–10 г/(А·ч).
На что обратить внимание при закупке
- Диаметр выбирают по глубине и площади наплавки: тонкие швы удобнее выполнять электродом 3 мм, больший объём металла — 4 или 5 мм.
- Уточняйте партию и условия хранения: покрытие гигроскопично, поэтому перед работой важна прокалка по режиму.
- Сверяйте тип электродов с маркой восстанавливаемого инструмента и требованиями к твёрдости наплавки.
Оптовые поставки для организаций Молодечно ведёт компания «ООО "Стилпоинт"»; по подбору диаметра и оформлению заявки звоните по телефону +375 (29) 863-33-31 или пишите на sales@steelpoint.by.
Характеристики
- Марка ОЗИ-3
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные