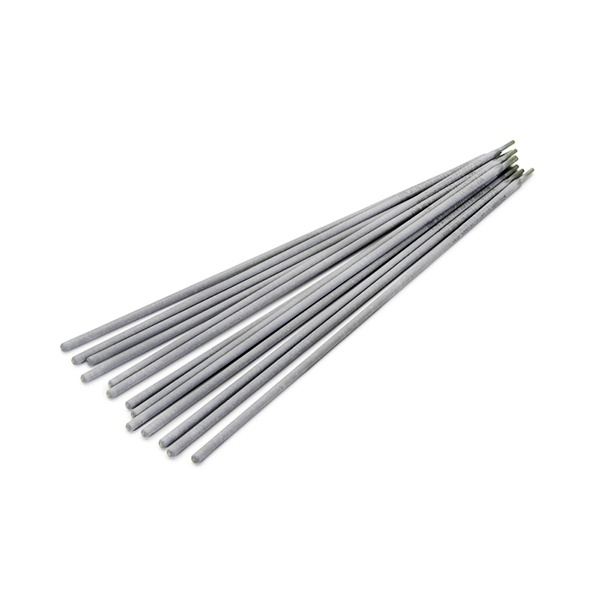
Электрод сварочный стальной ОЗЧ-2 ТУ 32-ЦТВР-611-88
- Марка ОЗЧ-2
- ГОСТ / ТУ ТУ 32-ЦТВР-611-88
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЧ-2
- ГОСТ / ТУ ТУ 32-ЦТВР-611-88
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЧ-2 с медным стержнем и кислым покрытием предназначены для холодной сварки, наплавки и заварки дефектов литья в деталях из серого и ковкого чугуна. Они выручают именно там, где чугунную деталь нельзя или невыгодно нагревать: ремонт блоков двигателей, головок, редукторов, радиаторов и других литых корпусов выполняется без предварительного подогрева изделия. Компания «ООО "Стилпоинт"» поставляет эту марку оптом для предприятий и ремонтных служб по Молодечно.
Что даёт медно-железный состав
Медный стержень марки М1 или МТ с обмазкой, содержащей ферромарганец, никелевый порошок и карбид кремния, формирует шов с преобладанием меди. Такой металл остаётся пластичным и не склонен к образованию трещин в хрупкой околошовной зоне, а железоуглеродистые частицы придают наплавке достаточную твёрдость — по разным источникам она укладывается примерно в 150–200 НВ. Шов имеет характерный красный оттенок, легко поддаётся обработке режущим инструментом, что важно при восстановлении посадочных поверхностей и кромок.
В ситуациях, когда к соединению предъявляются повышенные требования по плотности и чистоте обработки, электроды применяют в паре с маркой МНЧ-2: она идёт на первый слой, а ОЗЧ-2 дополняет его. Это свойство позволяет закрывать течи в водяных рубашках и полостях, куда нежелателен доступ с нагревом.
Условия сварки
Работают на постоянном токе обратной полярности (электрод на «+», деталь на «−») в нижнем и вертикальном положении, кроме сварки сверху вниз; потолочные швы также не рекомендуются. Специфика чугуна требует коротких валиков длиной 30–50 мм с охлаждением на воздухе до температуры не выше примерно 60 °С и проковкой каждого валика лёгкими ударами молотка сразу после отрыва дуги. Такой режим снижает напряжения и риск трещин. Перед работой электроды прокаливают при 190–210 °С около часа.
Сварка идёт без подогрева детали и без чрезмерного разогрева, дуга зажигается легко, шлаковая корка отделяется хорошо, разбрызгивание невысокое. Это заметно упрощает работу мастера на тонкостенных и сложных по форме отливках.
Как выбрать размер
Электроды выпускаются диаметром 3, 4 и 5 мм. От диаметра зависит ток и производительность: для 3 мм рекомендуется примерно 80–110 А, для 4 мм — 100–140 А, для 5 мм — 150–190 А. Меньший электрод удобнее на тонких стенках и небольших дефектах, крупный — на массивных отливках, где нужна скорость наплавки. Ориентировочный расход — около 1,7 кг электродов на 1 кг наплавленного металла, поэтому запас на партию стоит рассчитывать с этим коэффициентом. Формально марка соответствует ТУ 32-ЦТВР-611-88; в ряде источников указывается и более ранняя редакция того же ТУ — при точной закупке сверяйте документ.
Для подбора тока, диаметра и объёма партии под задачу ремонта обращайтесь в компанию «ООО "Стилпоинт"» по телефону +375 (29) 863-33-31 или почте sales@steelpoint.by — специалисты помогут рассчитать потребность для организаций Молодечно.
Характеристики
- Марка ОЗЧ-2
- ГОСТ / ТУ ТУ 32-ЦТВР-611-88
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные