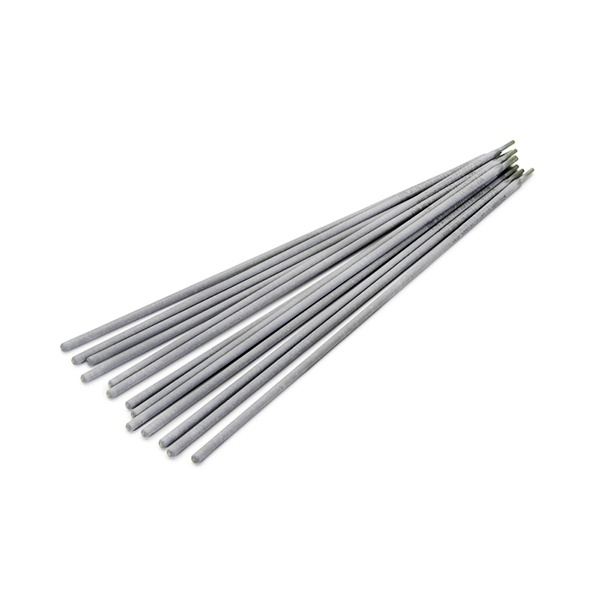
Электрод сварочный стальной НР-70 ГОСТ 9466-75
- Марка НР-70
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка НР-70
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды НР-70 — это покрытые стальные электроды для ручной дуговой наплавки, а не для соединения кромок обычных конструкций. Их задача — восстановить изношенные поверхности деталей из углеродистых и низколегированных сталей и получить слой металла, стойкий к интенсивным ударным нагрузкам и трению по металлу. Такое сочетание свойств востребовано при ремонте валов, осей, посадочных мест, крестовин, концов рельсов и других деталей железнодорожного транспорта и промышленного оборудования. Компания «ООО "Стилпоинт"» поставляет эту марку организациям в Молодечно.
Устройство и что даёт покрытие
Электрод состоит из металлического стержня и основного покрытия. Именно покрытие формирует защиту расплава, стабилизирует горение дуги и вводит легирующие элементы, за счёт которых наплавленный слой приобретает нужные свойства. Покрытие основное, поэтому перед работой электроды прокаливают: рекомендуемый режим — около 200 °C в течение часа. Стержень изготовлен из проволоки марки Св-08А по ГОСТ 2246-70.
Наплавленный металл содержит марганец, хром и молибден — это и обеспечивает износостойкость при сохранении удовлетворительной сопротивляемости ударам. Твёрдость в исходном состоянии после наплавки лежит в районе 37–40 HRC. Химический состав наплавки выдержан по сере и фосфору, что снижает риск дефектов в восстанавливающем слое.
Как выполняют наплавку
Работу ведут в нижнем положении на постоянном токе обратной полярности. Наплавку делают с поперечными колебаниями электрода, формируя валик шириной около 100–150 мм. Для диаметров 4 и 5 мм ориентировочный ток составляет примерно 180–220 А и 220–240 А соответственно. Коэффициент наплавки — порядка 9,0 г/(А·ч), а на килограмм наплавленного металла расходуется около 1,6 кг электродов: этот показатель помогает спланировать закупку под объём ремонта. Стабильность результата зависит от постоянства выбранных условий наплавки.
Подбор и поставка
Доступны диаметры 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр выбирают под толщину и характер восстанавливаемой поверхности, а также под возможности источника питания и принятый технологический режим; рекомендации по току из справочных данных относятся к конкретным диаметрам, поэтому для остальных размеров режим уточняют по документации на партию. Марка выпускается по ГОСТ 9466-75, а по назначению связана и с наплавочным ГОСТ 10051-75, что стоит учитывать при проверке соответствия требованиям закупки.
Чтобы подобрать размер под конкретную задачу или согласовать объём поставки для организаций Молодечно, свяжитесь с нами по телефону +375 (29) 863-33-31 или напишите на sales@steelpoint.by. Специалисты компании «ООО "Стилпоинт"» помогут сверить марку и диаметр с вашим технологическим процессом.
Характеристики
- Марка НР-70
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные