Электрод сварочный стальной КТИ-7А ГОСТ 9466-75
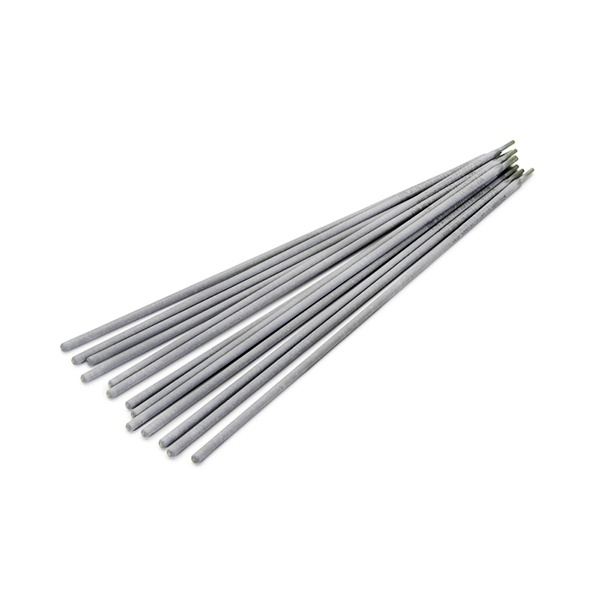
- Марка КТИ-7А
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка КТИ-7А
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды КТИ-7А предназначены для ручной дуговой сварки конструкций и оборудования из жаростойких сталей, работающих при высоких температурах. Чаще всего их применяют для реакционных труб печей конверсии метана из сталей марок 45Х25Н20С2, 45Х20Н35С и 25Х20Н35, эксплуатация которых проходит при температуре до 900 °C. Сварка выполняется постоянным током обратной полярности во всех пространственных положениях шва. Для снабженцев, комплектующих сварочные участки в Молодечно, такая марка закрывает задачи, где обычные электроды не обеспечивают нужной стойкости шва.
Что даёт основной тип покрытия
КТИ-7А выпускаются с основным покрытием. Металл шва, полученный этими электродами, сохраняет жаростойкость до 900 °C и жаропрочность: длительная прочность составляет порядка 18 МПа при 900 °C за 20 000 часов. Типичные механические свойства наплавленного металла — временное сопротивление около 660 МПа, предел текучести 450 МПа, относительное удлинение 22%, ударная вязкость около 80 Дж/см². Коэффициент наплавки — 10,0 г/А·ч, расход электродов на 1 кг наплавленного металла — около 1,6 кг. Эти показатели важны при расчёте норм расхода на объём работ и при согласовании технологии сварки ответственных узлов.
Диаметры и подбор под задачу
Электроды поставляются диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр подбирается под толщину свариваемого элемента, разделку кромок и допустимый сварочный ток: для корневых и тонких швов обычно берут меньшие значения, для заполнения разделки — большие. Точный режим сварки согласуется с технологической картой конкретного изделия. Марка соответствует ГОСТ 9466-75; для КТИ-7А действует также ГОСТ 10052-75.
На что обратить внимание при сварке
Перед работой электроды прокаливают при 190–210 °C в течение часа. Шов ведут узкими валиками шириной не более 2,5 диаметра электрода, кратеры рекомендуется удалять шлифованием. Поверхность металла тщательно очищают, а шву дают медленно остыть, чтобы снизить риск трещин. Соблюдение этих требований напрямую влияет на качество соединения при работе с высоколегированными жаростойкими сталями.
Для оптовых поставок в Молодечно компания «ООО "Стилпоинт"» комплектует заказы по заявкам снабженческих служб: подбор диаметров и объёма ведётся под требования проекта. Уточнить наличие и оформить заказ можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка КТИ-7А
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные