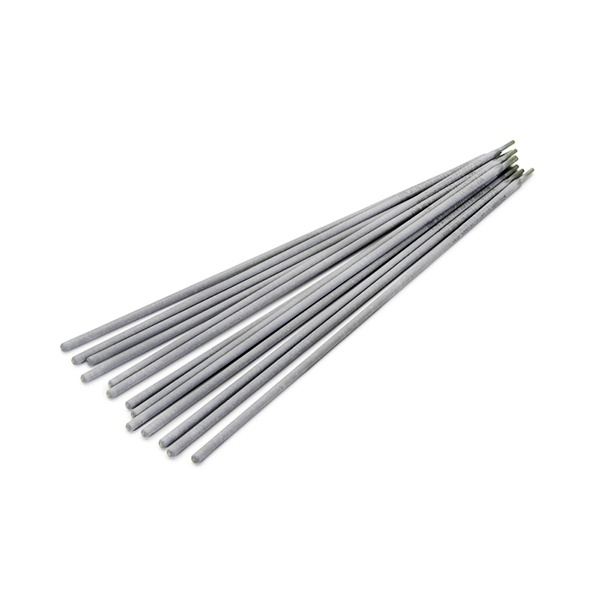
Электрод сварочный стальной ЭН-60М ГОСТ 10051-75
- Марка ЭН-60М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЭН-60М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЭН-60М по ГОСТ 10051-75 — это покрытые металлические электроды для ручной дуговой наплавки, а не для соединения деталей. Ими восстанавливают и упрочняют рабочие поверхности штампов, пуансонов и матриц, а также быстроизнашивающиеся узлы станочного оборудования: направляющие, эксцентрики, шестерни и другие детали, испытывающие абразивный износ и ударные нагрузки. Такое применение определяет и свойства наплавленного слоя, и особенности технологии.
Что даёт марка ЭН-60М
По классификации стандарта электроды соответствуют типу Э-70Х3СМТ. Легирование хромом, молибденом, марганцем и титаном при повышенном содержании углерода обеспечивает наплавленному металлу высокую твёрдость и износостойкость, а также удовлетворительное сопротивление ударам. После термообработки твёрдость достигает порядка 53–61 HRC, поэтому наплавленный слой хорошо противостоит износу в штампах холодной штамповки. В то же время благодаря достаточной жаростойкости электроды пригодны для штампов, контактные поверхности которых нагреваются до 400 °С. Наплавка ведётся в нижнем положении; электроды отличаются умеренным разбрызгиванием, что сокращает последующую зачистку детали.
Покрытие электродов — основное, наплавку выполняют на постоянном токе обратной полярности. Перед работой электроды прокаливают при 280–300 °С в течение часа, а детали из сталей с повышенным содержанием углерода и массивные заготовки требуют предварительного подогрева — обычно в пределах 250–400 °С в зависимости от марки стали и массы изделия. После наплавки рекомендуется замедленное охлаждение, например в сухом песке или под асбестовым одеялом; это снижает риск трещин в наплавленном слое.
Как подобрать диаметр
Электроды выпускаются диаметром 3, 4 и 5 мм. Выбор связан с толщиной и назначением наплавляемого слоя: тонкие электроды удобнее для небольших деталей и первых проходов, более толстые дают большую производительность при наплавке массивных поверхностей. Сварочный ток подбирается под диаметр и условия работы, а режимы и необходимость термообработки уточняются по марке наплавляемой стали. Расход электродов на 1 кг наплавленного металла составляет около 1,8 кг — это стоит учитывать при планировании закупки.
На что обратить внимание при закупке
Для снабжения важно, чтобы партия соответствовала заявленному стандарту и марке, а условия хранения исключали увлажнение покрытия: перед применением электроды всё равно прокаливают, но сырое покрытие повышает разбрызгивание и ухудшает качество наплавки. Если электроды предназначены для ремонта конкретного штампа или детали, полезно заранее согласовать диаметр и требуемую твёрдость наплавленного слоя. Компания «ООО "Стилпоинт"» поставляет металлопрокат и сварочные материалы организациям Молодечно; подбор под задачу и оформление заявки выполняются по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by. Специалисты помогут сверить марку и размеры с требованиями проекта и условиями закупки.
Характеристики
- Марка ЭН-60М
- ГОСТ / ТУ ГОСТ 10051-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные