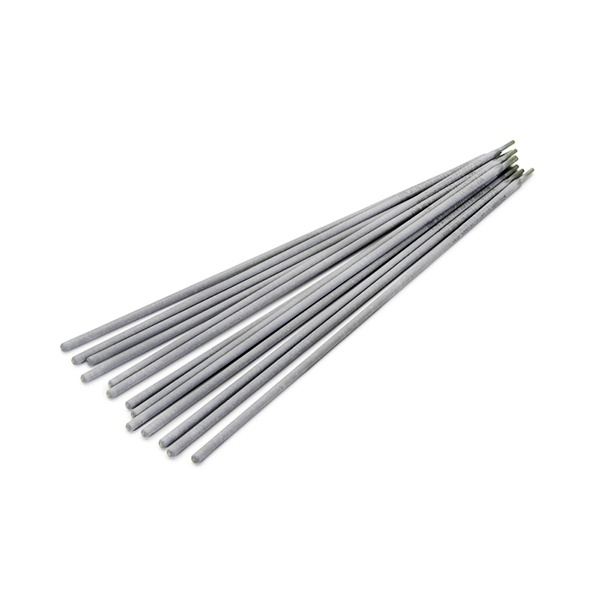
Электрод сварочный стальной ЭА-400/10У ГОСТ 9466-75
- Марка ЭА-400/10У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ЭА-400/10У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ЭА-400/10У применяют для ручной дуговой сварки ответственных конструкций из коррозионностойких хромоникелевых и хромоникельмолибденовых сталей аустенитного класса — 08Х18Н10Т, 12Х18Н10Т, 10Х17Н13М2Т и подобных. Наплавленный металл сохраняет стойкость к межкристаллитной коррозии и рассчитан на работу в жидких агрессивных неокислительных средах при температуре до 350 °С, в том числе когда изделие не подвергается термообработке после сварки. Второе назначение марки — наплавка буферного слоя на кромки деталей из перлитных сталей в местах их соединения с аустенитными.
Что даёт покрытие и состав стержня
Электрод выполнен с основным покрытием, стержень — из проволоки Св-04Х19Н11М3, что соответствует типу Э-07Х19Н11М3Г2Ф по ГОСТ 10052-75. Легирование хромом, никелем, молибденом и ванадием формирует в наплавленном металле структуру с содержанием ферритной фазы порядка 2–8 %, а низкое содержание углерода и серы снижает риск горячих трещин. Основное покрытие требует короткой дуги и прокалки перед применением — это типичное условие для электродов такого класса, влияющее на стабильность горения и отсутствие пор.
Технология сварки
Сварку ведут на постоянном токе обратной полярности (плюс на электроде) во всех пространственных положениях, кроме вертикального «сверху вниз». Напряжение холостого хода источника — около 65 В. Ориентировочный ток для диаметра 3 мм составляет 70–110 А в нижнем положении, для 4 мм — 120–150 А, для 5 мм — 130–180 А; точные значения уточняются по паспорту конкретной партии и толщине кромок. Коэффициент наплавки — около 12 г/(А·ч), расход электродов на 1 кг наплавленного металла — порядка 1,8 кг.
Размеры и подбор
Диаметр стержня выбирают по толщине металла, разделке кромок и пространственному положению шва: тонкий металл и корневые проходы удобнее выполнять электродом меньшего диаметра, массивные сечения — большего. В линейке доступны диаметры 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм — этого набора обычно достаточно для типовых задач монтажной и ремонтной сварки. При закупке стоит сверить марку и тип электрода с требованиями проекта или технологической карты сварки, а также учесть условия хранения: основное покрытие чувствительно к влаге, поэтому герметичность упаковки и соблюдение режима прокалки важны не меньше, чем сам диаметр.
Поставку электродов ЭА-400/10У ГОСТ 9466-75 для организаций Молодечно ведёт компания «ООО "Стилпоинт"». Подбор по диаметрам и уточнение партии — по телефону +375 (29) 863-33-31 или на sales@steelpoint.by.
Характеристики
- Марка ЭА-400/10У
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные