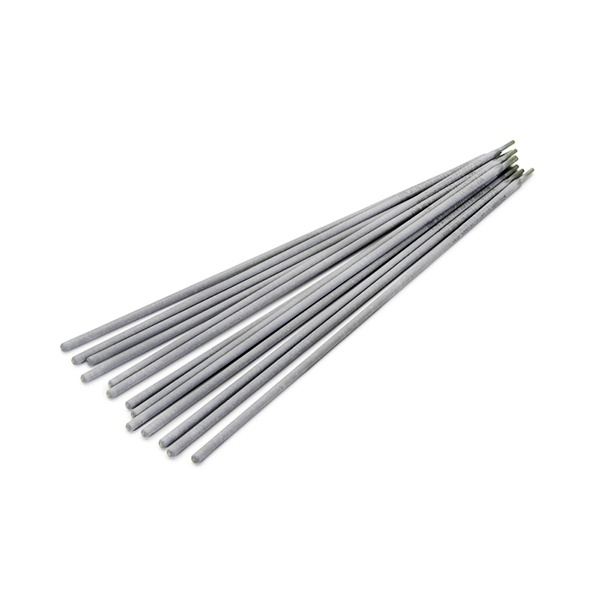
Электрод сварочный стальной Э55 ГОСТ 9467-75
- Марка Э55
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка Э55
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды типа Э55 по ГОСТ 9467-75 применяют для ручной дуговой сварки углеродистых и низколегированных конструкционных сталей, у которых временное сопротивление разрыву лежит в интервале свыше 50 до 60 кгс/мм². Это промежуточная ступень между распространёнными электродами типа Э50 и более прочными Э60, поэтому тип Э55 востребован там, где запас прочности соединения должен быть выше, чем даёт стандартная «пятидесятка», но переход на легированные электроды повышенной и высокой прочности ещё не требуется.
Что нормирует стандарт
ГОСТ 9467-75 устанавливает типы покрытых металлических электродов и требования к наплавленному металлу. Для типа Э55 нормируются механические свойства металла шва и наплавленного металла в состоянии после сварки, без термической обработки: временное сопротивление разрыву не менее 55 кгс/мм², относительное удлинение не менее 20 %, ударная вязкость не менее 12 кгс·м/см², а для сварного соединения, выполненного электродами диаметром менее 3 мм, — угол загиба не менее 150°. Дополнительно ограничено содержание серы и фосфора в наплавленном металле. Практический смысл этих норм в том, что шов сохраняет и прочность, и пластичность: он не склонен к хрупкому разрушению под нагрузкой, что важно для несущих конструкций.
Диаметры и подбор под задачу
Электроды выпускаются диаметром 2; 2,5; 3; 4 и 5 мм. Диаметр выбирают по толщине свариваемого металла, разделке кромок и пространственному положению шва: тонкий металл и корневые проходы удобнее вести электродом малого диаметра, а для заполнения разделки и больших катетов применяют более толстые электроды на соответствующем сварочном токе. Точный режим сварки и полярность указывает производитель конкретной марки электродов в паспорте, поэтому при закупке стоит сверять эти данные с документацией на партию.
На что обратить внимание при выборе
Тип электрода — это требование к свойствам наплавленного металла, а не полная маркировка изделия. Конкретная марка, вид покрытия, род и полярность тока, положение сварки определяются стандартами и техническими условиями на марку, поэтому для ответственных конструкций запрашивайте паспорт и сертификат на партию и сверяйте марку с проектной документацией. Также учитывайте условия эксплуатации сварного узла и требования к нему по пластичности и ударной вязкости.
Компания «ООО "Стилпоинт"» поставляет электроды Э55 оптом для организаций Молодечно. Подбор диаметра и марки под конкретную задачу, а также уточнение условий поставки в Молодечно — по телефону +375 (29) 863-33-31 или электронной почте sales@steelpoint.by.
Характеристики
- Марка Э55
- ГОСТ / ТУ ГОСТ 9467-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные