Электрод сварочный стальной Э-12Х13 ГОСТ 10052-75
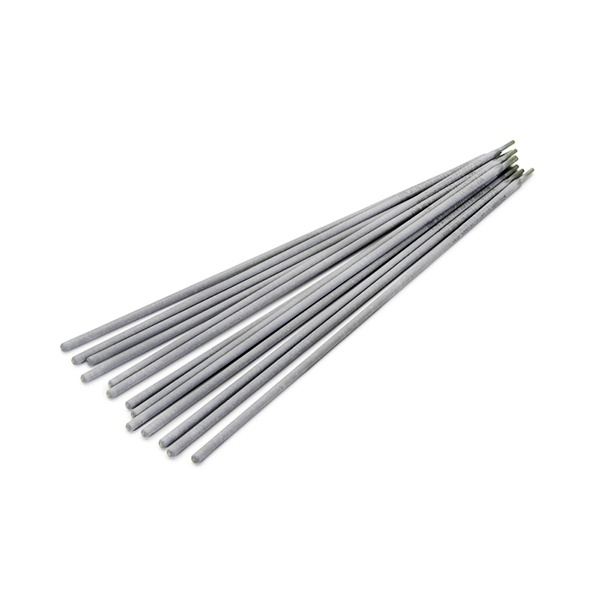
- Марка Э-12Х13
- ГОСТ / ТУ ГОСТ 10052-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка Э-12Х13
- ГОСТ / ТУ ГОСТ 10052-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды Э-12Х13 по ГОСТ 10052-75 предназначены для ручной дуговой сварки высоколегированных сталей мартенситного класса — прежде всего марок 12Х13 и 20Х13, а также близких по составу. Это тип электродов с покрытием, наплавляющий металл с содержанием хрома примерно 11–14 %, что обеспечивает коррозионную стойкость и жаростойкость шва. В каталоге компании «ООО "Стилпоинт"» позиция представлена как расходный сварочный материал для организаций, которым нужен стабильный результат на ответственных соединениях.
Что даёт марка Э-12Х13
Обозначение типа расшифровывается по логике стандарта: индекс «Э» указывает на электроды для дуговой сварки, цифры «12» — среднее содержание углерода в наплавленном металле в сотых долях процента, «Х13» — хром в количестве около 13 %. Такой состав приближает шов к основному металлу по свойствам, поэтому соединения из хромистых сталей получаются равнопрочными и стойкими к окислению при нагреве. Электроды применяют там, где детали работают в условиях повышенных температур и агрессивных сред: в энергетике, химическом и нефтегазовом оборудовании, при изготовлении арматуры, ёмкостей и трубопроводов из сталей 12Х13 и 20Х13.
Особенности работы с материалом
Хромистые стали склонны к образованию трещин при сварке, поэтому важен правильный температурный режим. Справочные данные по типу Э-12Х13 рекомендуют предварительный подогрев свариваемых кромок примерно до 250–300 °С, а после сварки — отпуск при 700–770 °С в течение 1,5–2 часов. Соблюдение этих операций даёт высокую прочность соединения и снижает риск хрупкого разрушения. Электроды подходят для ручной дуговой сварки покрытым электродом на постоянном токе; конкретные параметры тока и полярность уточняются по паспорту партии.
Выбор размера под задачу
Диаметр электрода влияет на толщину свариваемого металла и производительность: тонкий электрод удобнее для корневых швов и малых сечений, более крупный — для заполнения разделки и больших объёмов наплавки. Доступны варианты 3, 4 и 5 мм. Размер подбирается под требования проекта и толщину деталей. При закупке партии для Молодечно стоит заранее определить нужный диаметр и объём — так проще спланировать расход и сроки поставки.
На что обратить внимание при закупке
Перед оформлением заказа проверьте соответствие марки и ГОСТа техническим требованиям объекта: тип электродов должен совпадать с маркой свариваемой стали, а условия эксплуатации соединения — допускать применение хромистого наплавленного металла. Уточните целостность упаковки и условия хранения: покрытые электроды чувствительны к влаге, поэтому перед сваркой может потребоваться прокалка по режиму изготовителя.
По вопросам подбора, наличия размеров и оформления оптовой поставки в Молодечно обращайтесь в компанию «ООО "Стилпоинт"» по телефону +375 (29) 863-33-31 или на sales@steelpoint.by.
Характеристики
- Марка Э-12Х13
- ГОСТ / ТУ ГОСТ 10052-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные