Электрод сварочный стальной АНП-13 ГОСТ 9466-75
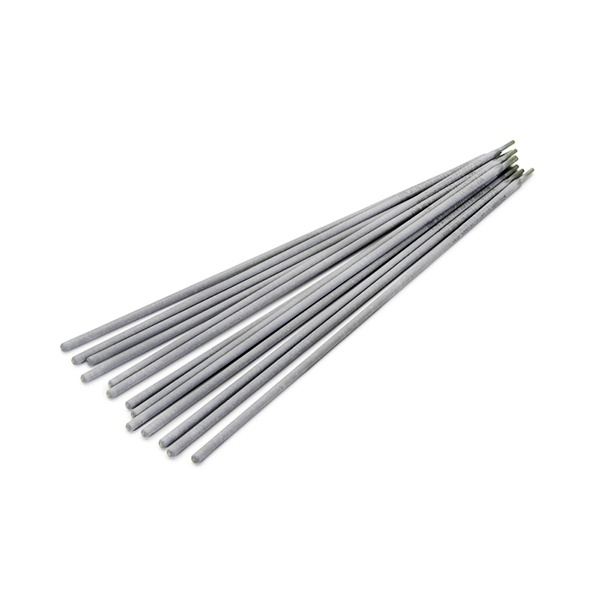
- Марка АНП-13
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка АНП-13
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды АНП-13 марки Э-10Г2СХ предназначены для ручной дуговой наплавки и ремонта деталей из сталей средней твёрдости, которые работают в условиях сухого трения. Типичный пример — узлы тележки и автосцепного устройства подвижного железнодорожного состава. В таких соединениях важно не столько получить равнопрочный стык, сколько восстановить изношенную поверхность и придать ей устойчивость к истиранию.
Покрытие электродов — рутилово-основное. Наплавку ведут постоянным током обратной полярности (плюс на электроде) при короткой дуге; сварка возможна в нижнем и наклонном положениях. Для диаметров 3,0; 4,0 и 5,0 мм рекомендуемый ток составляет соответственно 160–190, 180–220 и 220–240 А. Коэффициент наплавки — около 9,0 г/А·ч, расход на 1 кг наплавленного металла — порядка 1,6 кг, что удобно учитывать при планировании объёма закупки.
Наплавленный металл содержит 1,80–2,50 % марганца и 0,40–0,60 % хрома при содержании углерода не более 0,05–0,15 %, серы и фосфора — не более 0,030 % каждого. Твёрдость в исходном состоянии составляет HRC 24,0–30,0: поверхность достаточно стойкая к сухому трению, но остаётся обрабатываемой. Продукция соответствует ГОСТ 9466-75; в отраслевых источниках для АНП-13 также указывают ГОСТ 10051-75.
Как подобрать диаметр
Электроды поставляются диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Малые диаметры применяют для разделки тонких дефектов и небольших участков наплавки, где недопустим перегрев детали; при увеличении диаметра растёт производительность и допустимый ток, поэтому крупные электроды уместны при восстановлении массивных изношенных поверхностей. При выборе также учитывают толщину ремонтируемого элемента, требуемую глубину наплавки и возможности источника питания. Точные токовые режимы для конкретного диаметра и положения шва уточняйте по паспорту партии.
Хранение и подготовка к работе
Покрытие гигроскопично, поэтому электроды хранят в сухих закрытых помещениях с влажностью не выше 50 %, а перевозят только в крытых транспортных средствах. При увлажнении покрытия выше нормы (около 0,6 %) необходима прокалка при 300–350 °С в течение часа — это предотвращает пористость наплавленного слоя и нестабильное горение дуги.
Компания «ООО "Стилпоинт"» поставляет электроды АНП-13 юридическим лицам в Молодечно; отгрузка возможна для организаций Молодечно. Специалисты помогут подобрать диаметр под вашу задачу и подготовить предложение — телефон +375 (29) 863-33-31, почта sales@steelpoint.by.
Характеристики
- Марка АНП-13
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные