Электрод сварочный стальной АНО-6 ГОСТ 9466-75
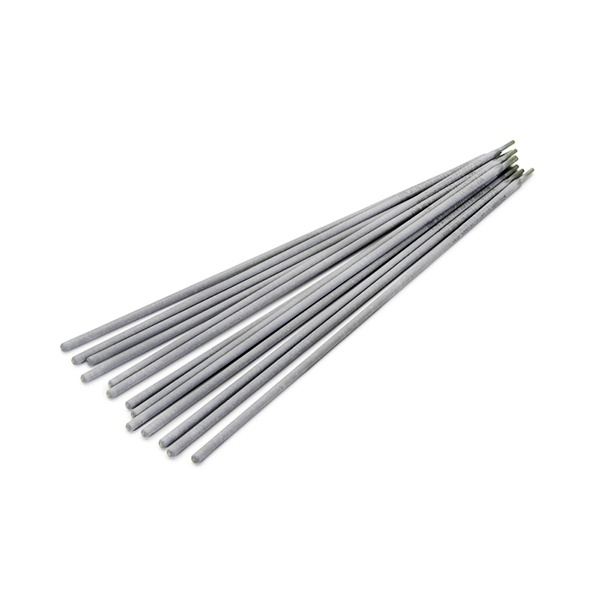
- Марка АНО-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка АНО-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды АНО-6 — покрытые металлические электроды для ручной дуговой сварки конструкций из углеродистых и низкоуглеродистых сталей. По ГОСТ 9466-75 они относятся к типу Э42: металл шва выдерживает временное сопротивление не менее 410 МПа, что подходит для большинства рядовых несущих и вспомогательных металлоконструкций, где не требуется специальная стойкость к агрессивной среде или высоким температурам.
Где применяют марку АНО-6
Электроды востребованы при изготовлении и монтаже металлоконструкций, сварке каркасов, рам, ёмкостей, элементов трубопроводов и инженерных систем, при ремонтных и монтажных работах. Сварка возможна во всех пространственных положениях, кроме вертикального сверху вниз, поэтому одним и тем же электродом удобно вести нижние, вертикальные и потолочные швы.
Особенности покрытия и работы с электродом
Покрытие марки АНО-6 относится к рутиловому (ильменитовому) типу. Оно обеспечивает лёгкое возбуждение и стабильное горение дуги, умеренное разбрызгивание и хорошее формирование шва, а шлаковая корка отделяется сравнительно легко. Дуга малочувствительна к качеству подготовки кромок, поэтому варить можно по зачищенной поверхности, а в ряде случаев — по ржавчине, окалине и загрязнённым кромкам, что удобно при ремонтных работах. Влажные электроды перед сваркой прокаливают при 160–180 °С около часа: сырое покрытие повышает риск пор и подрезов, особенно на тавровых соединениях.
Подбор диаметра и режима
В каталоге доступны электроды диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр выбирают по толщине свариваемого металла, типу соединения и положению шва: для тонкого металла и прихваток берут малые сечения, для разделки толстых кромок и заполнения объёмных швов — большие. Для распространённого диаметра 4,0 мм рекомендуемый ток нижнего шва составляет примерно 160–200 А, для 5,0 мм — около 180–270 А, для 6,0 мм — 280–350 А; на вертикальных швах ток снижают. При сварке в нижнем положении электрод держат под углом 45–60° к направлению шва, чтобы шлак не подтекал под дугу и не провоцировал поры.
Что важно при закупке
Для оптовых поставок в Молодечно имеет смысл проверять партию по маркировке и сопроводительным документам: марка, диаметр, ГОСТ и тип Э42 должны совпадать с проектным заданием. Если в проекте указана сварка теплоустойчивых сталей или особая среда, марку АНО-6 выбирать не стоит — она рассчитана на углеродистые стали до 430 МПа. Также полезно уточнить диаметры, подходящие по режиму тока имеющегося оборудования.
Компания «ООО "Стилпоинт"» поставляет электроды АНО-6 оптовыми партиями под закупки и комплектацию объектов; подобрать размеры и оформить заявку можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка АНО-6
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные