Электрод сварочный стальной АНО-4 ГОСТ 9466-75
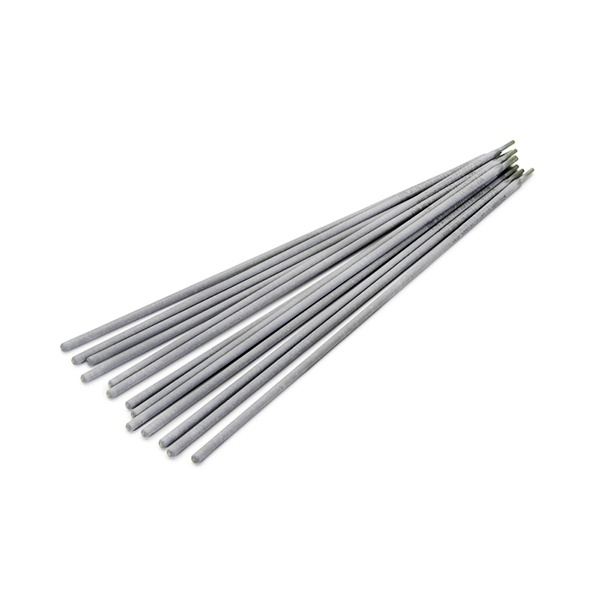
- Марка АНО-4
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка АНО-4
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды АНО-4 — расходный материал для ручной дуговой сварки конструкций из углеродистых сталей. В каталоге компании «ООО "Стилпоинт"» они поставляются оптом под закупки строительных, машиностроительных и ремонтных организаций Молодечно. Марка относится к типу Э46 и выпускается по ГОСТ 9466-75, поэтому её применяют там, где к сварному соединению предъявляются требования по прочности и стабильности результата.
Где применяют и какие стали сваривают
Электроды предназначены для ответственных конструкций из низкоуглеродистых сталей, у которых временное сопротивление разрыву не превышает 450 МПа. Это типичный диапазон для металлоконструкций, рам, опор, ёмкостей и ремонтных работ. Сварка возможна во всех пространственных положениях шва, кроме вертикального сверху вниз; варят как переменным током, так и постоянным прямой и обратной полярности. Для предприятий, где нет возможности идеально готовить поверхность, полезно свойство марки работать по влажному, ржавому и плохо очищенному металлу — это ускоряет подготовку и снижает риск пористости.
Что даёт покрытие и как ведёт себя дуга
Покрытие электродов рутиловое (по отдельным паспортам — рутил-карбонатное), за счёт чего дуга легко зажигается и горит стабильно. Шлаковая корка отделяется легко, разбрызгивание металла умеренное, а шов формируется ровно на повышенных режимах. Эти свойства важны при серийной сварке, когда от стабильности зависит темп работ и объём последующей зачистки. Для конструкций средней и большой толщины в нижнем положении варят на повышенных токах, наклоняя электрод углом назад и выдерживая среднюю длину дуги.
Выбор диаметра и подготовка к работе
Электроды поставляются диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Диаметр подбирают под толщину свариваемого металла и требуемую силу тока: тонкий металл требует меньших диаметров и мягких режимов, массивные конструкции — больших. Перед сваркой электроды рекомендуется прокаливать при 140–180 °С около получаса — это снижает влажность покрытия и риск пористости. Для снабженцев, формирующих заявку, полезно учитывать расход: на 1 кг наплавленного металла уходит около 1,7 кг электродов, поэтому партию рассчитывают с запасом под объём работ.
На что смотреть при закупке
- Соответствие марки и типа Э46 указанным в проектной документации.
- Диаметр под толщину металла и параметры сварочного оборудования.
- Целостность покрытия и условия хранения — влага ухудшает стабильность дуги.
- Наличие документов на партию и возможность отгрузки под объём закупки.
Подбор марки, диаметра и объёма партии для предприятий Молодечно ведут специалисты «ООО "Стилпоинт"»: телефон +375 (29) 863-33-31, email sales@steelpoint.by. Поставки по Молодечно и за его пределы согласуются с учётом требований закупки.
Характеристики
- Марка АНО-4
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные