Электрод сварочный стальной АНО-11 ГОСТ 9466-75
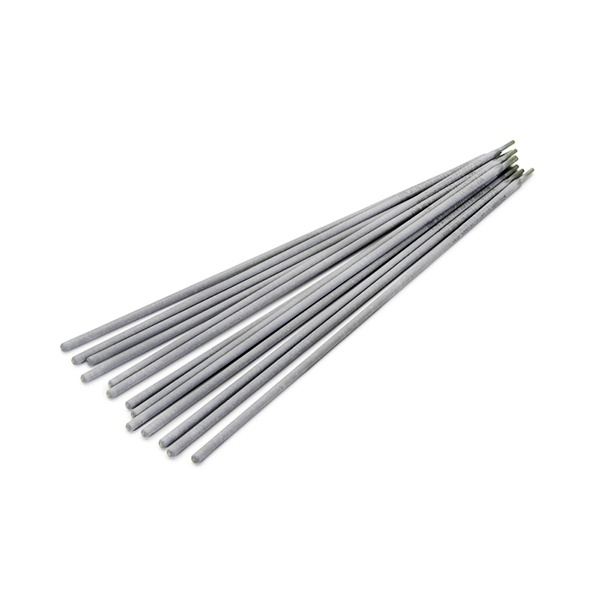
- Марка АНО-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка АНО-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Молодечно
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды АНО-11 — сварочные электроды с основным покрытием, в состав которого входит железный порошок. Такое сочетание делает их производительными и удобными для ручной дуговой сварки ответственных металлоконструкций. По данным карточки товара электроды соответствуют ГОСТ 9466-75 и предназначены для сварки теплоустойчивых сталей; справочные источники также описывают их применение для углеродистых и низколегированных сталей, работающих под статическими и знакопеременными нагрузками. Компания «ООО "Стилпоинт"» поставляет эту продукцию оптом для организаций Молодечно.
Что даёт основное покрытие с железным порошком
Железный порошок в обмазке увеличивает коэффициент наплавки: расплавленный металл покрытия переходит в шов, поэтому на 1 кг наплавленного металла расходуется примерно 1,5–1,6 кг электродов. Для снабженца это означает более предсказуемый расход на объём работ и меньшее число замен стержня при сварке протяжённых швов. Основное покрытие обеспечивает низкое содержание водорода в металле шва, что снижает риск кристаллизационных трещин в толстостенном прокате. Типичные механические свойства наплавленного металла, приводимые производителями: предел прочности около 550–580 МПа, предел текучести порядка 450–460 МПа, относительное удлинение около 26–27 %.
Условия сварки и подготовка
АНО-11 допускают сварку во всех пространственных положениях — нижнем, вертикальном и потолочном. Работа возможна на постоянном токе обратной полярности и на переменном токе от источника с напряжением холостого хода не менее 65 В. Сварку ведут короткой дугой по кромкам, очищенным от ржавчины, окалины и масла. Перед применением электроды прокаливают при температуре около 350 °С в течение часа — это особенно важно для ответственных соединений, где контролируют водород в шве. Сварочный ток подбирают по диаметру: для 3 мм ориентировочно 100–140 А, для 4 мм — 130–200 А, для 5 мм — 160–270 А.
Размеры и подбор под задачу
Электроды поставляются диаметром 1,6; 2; 2,5; 3; 3,2; 4; 5 и 6 мм. Малые диаметры применяют для тонкого металла, прихваток и корневых проходов, где нужен аккуратный контроль проплавления; средние (3–4 мм) — универсальный выбор для большинства конструкционных швов; 5–6 мм дают наибольшую производительность на толстом прокате и длинных прямых швах, но требуют соответствующего источника питания. При выборе диаметра учитывают толщину свариваемых деталей, положение шва и возможности аппарата, а также требования проекта к механическим свойствам соединения. Точные режимы сварки стоит согласовывать с технологической картой конкретного изделия.
Поставка для организаций
Металлопрокат и сварочные материалы закупают под конкретные объёмы и сроки, поэтому уточнить доступные диаметры, партии и условия поставки по Молодечно удобно у менеджеров компании «ООО "Стилпоинт"»: по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by. Специалисты помогут сверить марку и размер с требованиями закупки и подготовить заявку для юридического лица.
Характеристики
- Марка АНО-11
- ГОСТ / ТУ ГОСТ 9466-75
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные